Ключевые аспекты конструкции и сборки трехступенчатых планетарных редукторов
Главное за 30 секунд:
- Точность сборки: Критическим параметром является обеспечение соосности сателлитов в пределах 0,02 мм; нарушение этого допуска приводит к неравномерному распределению нагрузки и разрушению зубьев в первые 500 часов работы.
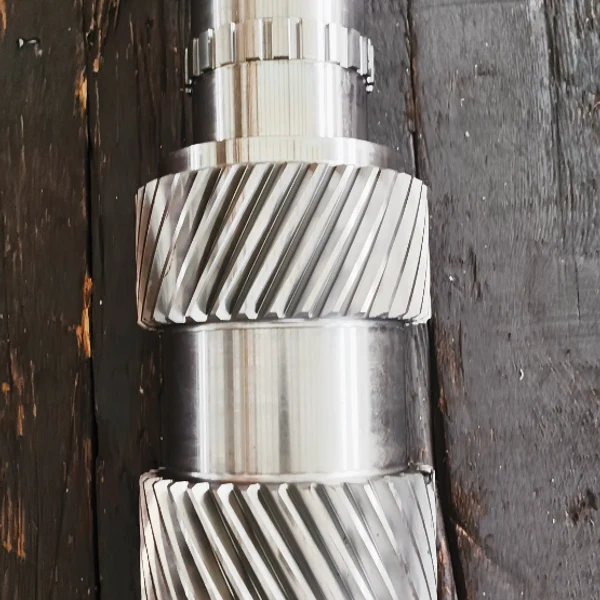
- Материалы и термообработка: Использование стали 18CrNiMo7-6 с цементацией и последующей шлифовкой по классу точности 4–6 (по ГОСТ или DIN) гарантирует ресурс свыше 40 000 часов даже в условиях ударных нагрузок металлургического производства.
- Логистика и адаптация: Поставка оборудования из Китая требует обязательной проверки соответствия климатическому исполнению УХЛ1 (до -40°C) и наличия сертификатов ТР ТС 010/2011 для беспрепятственной эксплуатации на территории РФ и ЕАЭС.
Трехступенчатый планетарный редуктор представляет собой сложную кинематическую систему, где крутящий момент передается через три последовательные стадии планетарных передач. Такая конфигурация позволяет достигать высоких передаточных чисел (от 100:1 до 1000:1 и выше) при сохранении компактных габаритов и высокого КПД (до 96-97% на ступень). Однако именно многоступенчатость диктует жесткие требования к схеме сборки и контролю геометрических параметров.
В отличие от одноступенчатых аналогов, где основная задача — центровка солнечной шестерни относительно коронного колеса, в трехступенчатой конструкции критически важна синхронизация фаз вращения всех сателлитов. Ошибка в монтаже даже одного подшипника качения на второй или третьей ступени вызывает резонансные колебания, которые многократно усиливаются к выходному валу. Инженеры часто недооценивают влияние температурных деформаций корпуса при сборке «внатяг», что приводит к заклиниванию сателлитов при выходе редуктора на рабочий режим нагрева.
Для обеспечения надежности узла необходимо строго соблюдать последовательность монтажа компонентов: от установки игольчатых или роликовых подшипников на водило до финальной регулировки осевого люфта. Каждый этап должен сопровождаться инструментальным контролем. В нашей практике мы используем координатно-измерительные машины (КИМ) для верификации положения осей сателлитов перед закрытием корпуса. Это исключает «слепую» сборку, характерную для гаражных мастерских.
Архитектура трехступенчатого редуктора: от входа к выходу
Схема сборки трехступенчатого планетарного редуктора базируется на принципе модульности. Каждая ступень состоит из солнечной шестерни (sun gear), блока сателлитов (planet gears), водила (carrier) и неподвижного или вращающегося коронного колеса (ring gear). В трехступенчатой версии выходной вал первой ступени жестко связан с входным валом (солнечной шестерней) второй ступени, и так далее.
Первая ступень обычно принимает на себя максимальные обороты и минимальный крутящий момент. Здесь ключевым фактором является качество поверхностного слоя зубьев и смазка. Вторая и третья ступени работают на низких оборотах, но передают экстремальные усилия. Именно на этих этапах возникают основные риски усталостного выкрашивания материала. Конструкция водила должна обладать высокой жесткостью на изгиб, чтобы компенсировать радиальные силы, возникающие при зацеплении.
При проектировании и сборке важно учитывать метод фиксации коронных колес. В большинстве промышленных решений (например, для приводов конвейеров или мешалок) коронные колеса всех трех ступеней зафиксированы в корпусе. Однако в некоторых специфических применениях, таких как лебедки или поворотные устройства, одна из ступеней может иметь дифференциальную схему. Сборка таких редукторов требует прецизионной настройки тормозных механизмов или муфт свободного хода.
Инженерный совет: При выборе поставщика уточняйте метод обработки зубьев коронных колес. Шлифованные колеса обеспечивают меньший шум и лучшую приработку, чем шлифованные только по базам или термообработанные без финишной обработки. Для ответственных узлов рекомендуем требовать протокол контроля шероховатости поверхности Ra ≤ 0,8 мкм.
Типичные ошибки сборки и методы их предотвращения
Опыт эксплуатации показывает, что до 60% преждевременных отказов планетарных редукторов связаны не с дефектами материалов, а с нарушениями технологии сборки. Рассмотрим наиболее критичные ошибки, выявленные при анализе возвратов и рекламаций.
Ошибка №1: Игнорирование тепловой компенсации при посадке подшипников.
Частая ситуация: монтажники нагревают внутренние кольца подшипников индукционным нагревателем до 100-110°C для посадки на вал. Если температура превышает допустимую для конкретного класса подшипника (обычно предел 120°C для стандартных смазок), происходит изменение структуры металла и потеря твердости. Кроме того, при остывании может возникнуть чрезмерное натяжение, которое «зажимает» ролики. Решение — использование гидравлических прессов с контролем усилия или строгий температурный контроль при нагреве.
Ошибка №2: Неравномерная затяжка болтов корпуса.
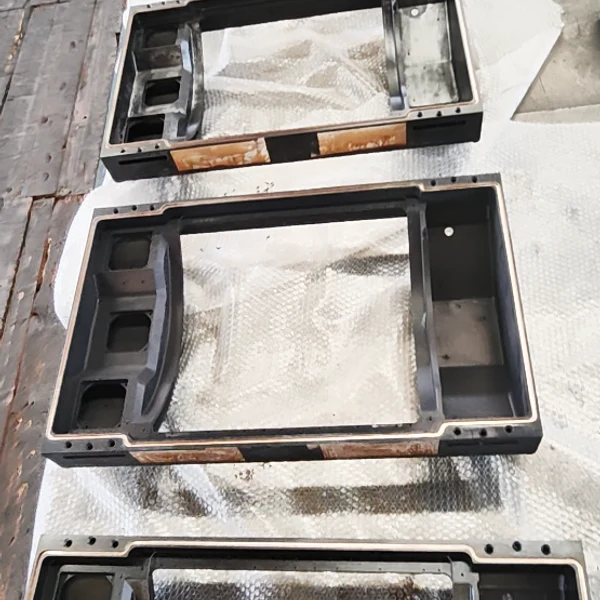
Корпус редуктора, особенно чугунный или сварной, чувствителен к перекосам. Затяжка болтов «по кругу» без соблюдения схемы крест-накрест и без использования динамометрического ключа приводит к овализации посадочных мест под подшипники. Это вызывает биение валов и быстрый износ уплотнений. Важно использовать калиброванные инструменты и соблюдать последовательность затяжки в несколько этапов (30%, 60%, 100% от номинального момента).
Ошибка №3: Загрязнение системы смазки.
Даже микроскопическая металлическая стружка, оставшаяся после механической обработки деталей, действует как абразив. В трехступенчатом редукторе объем масляной ванны значителен, но циркуляция масла проходит через все ступени. Отсутствие качественной промывки корпуса перед сборкой и заливкой масла сокращает ресурс подшипников на 40-50%. Мы настаиваем на использовании магнитных уловителей стружки в зонах слива масла и обязательной фильтрации заливаемого смазочного материала.
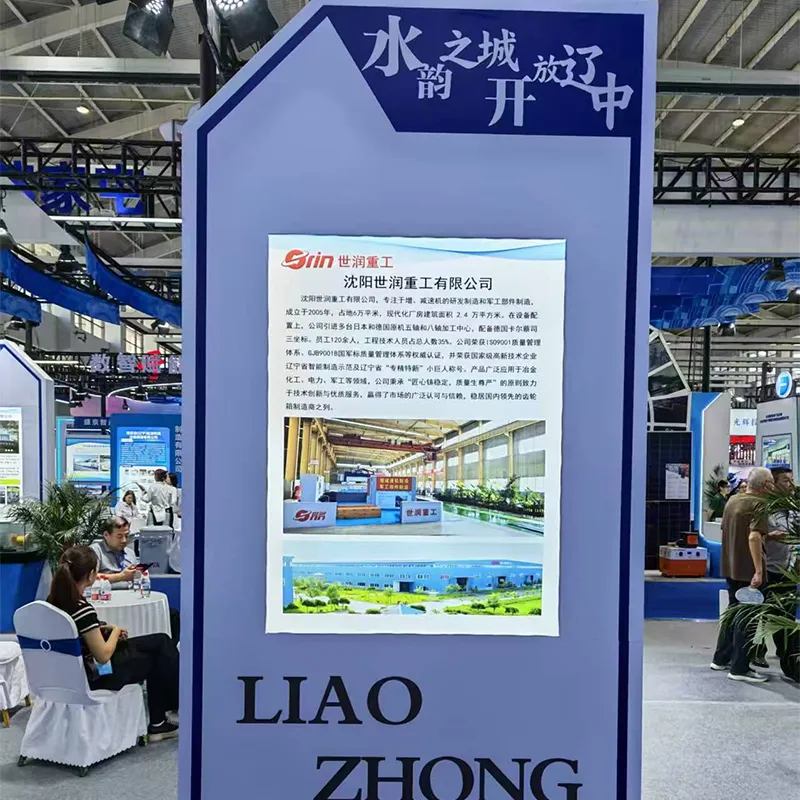
В компании ООО «Шэньян Шижунь Тяжелое Машиностроение» эти риски минимизируются за счет внедрения интегрированных MES-систем, которые контролируют каждый шаг сборочного процесса. Наличие восьмиосевого зубошлифовального центра Hoefler RAPID2000 (Германия) позволяет изготавливать детали с такой точностью, что необходимость в «подгонке» при сборке практически исключается. Детали приходят на сборочный участок уже готовыми к установке, что снижает влияние человеческого фактора.
Технологические требования к материалам и производству
Надежность схемы сборки неразрывно связана с качеством исходных компонентов. Для трехступенчатых редукторов, работающих в тяжелых условиях (металлургия, горная добыча, энергетика), стандартные материалы общемашиностроительного назначения непригодны.
| Компонент |
Рекомендуемый материал |
Твердость (HRC) |
Требования к обработке |
| Солнечная шестерня |
18CrNiMo7-6 / 20CrMnTi |
58-62 (поверхность), 30-35 (сердцевина) |
Цементация, закалка, шлифовка профиля. Класс точности 4-5. |
| Сателлиты |
18CrNiMo7-6 / 20CrMnTi |
58-62 (поверхность), 30-35 (сердцевина) |
Цементация, закалка, шлифовка. Обязательный контроль глубины закаленного слоя. |
| Коронное колесо |
42CrMo4 / 34CrNiMo6 |
45-50 (индукционная закалка) или 58-62 (цементация) |
Шлифовка внутреннего венца. Контроль биения относительно базы корпуса. |
| Водило (Carrier) |
Сталь 45 / 40X |
25-30 (поверхностная закалка шеек) |
Токарная обработка, фрезеровка. Высокая точность межосевых расстояний. |
| Корпус |
Чугун СЧ20 (GG20) / Сталь 25Л |
— |
Старение для снятия внутренних напряжений. Точная расточка посадочных мест. |
Глубина цементационного слоя для шестерен должна составлять 0,8–1,2 мм для модулей до 10 мм и до 2,0 мм для крупномодульных передач. Недостаточная глубина слоя приводит к продавливанию зуба при пиковых нагрузках, а избыточная — к хрупкости сердцевины и риску скола.
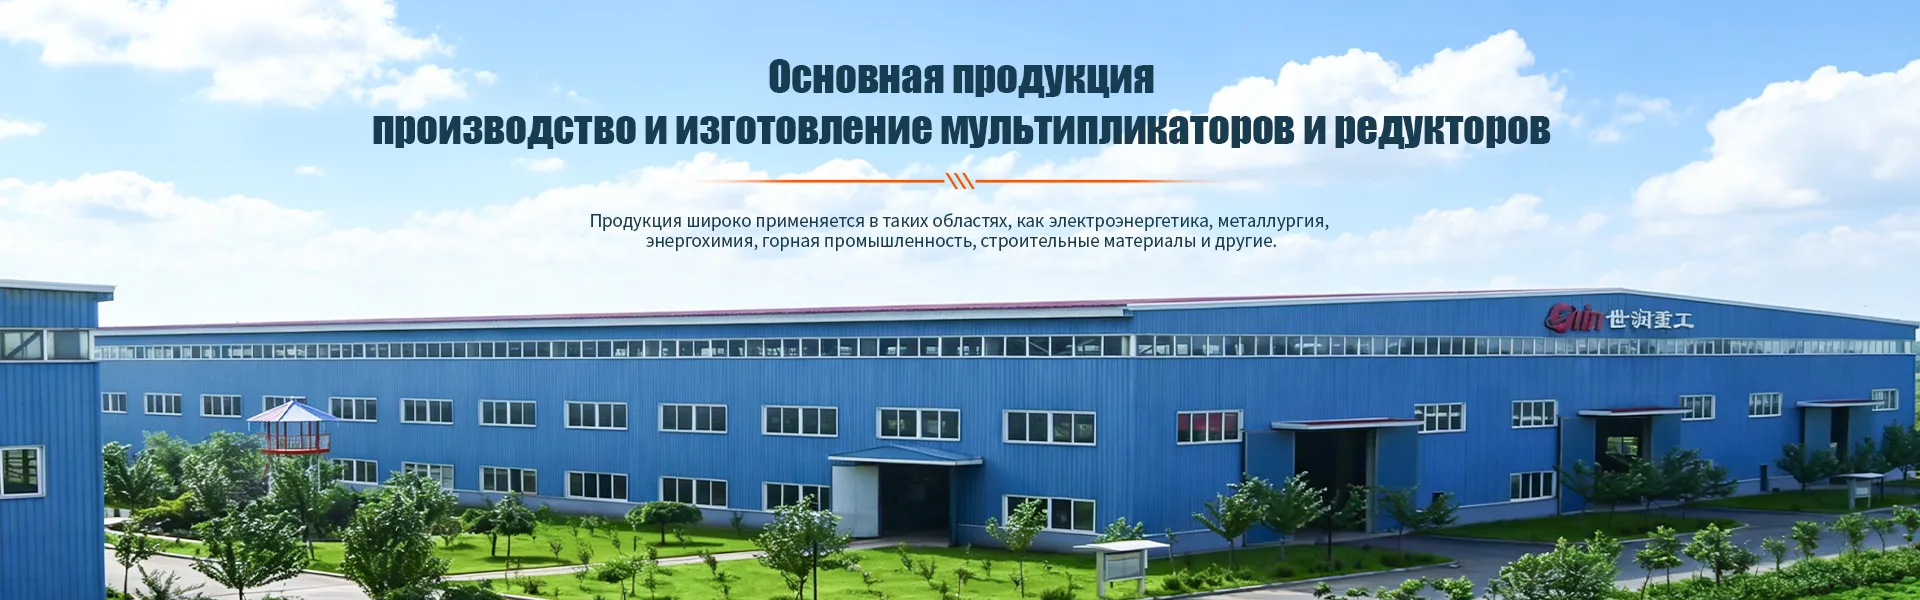
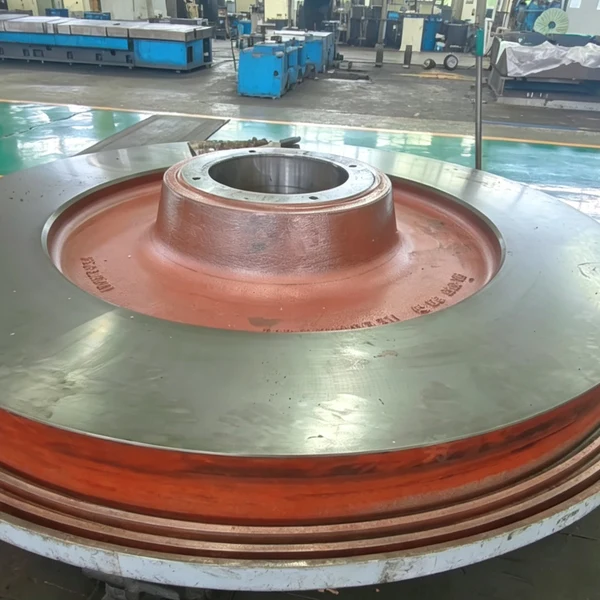
Производственная база нашего предприятия площадью 40 000 м² оснащена парком из более чем 260 единиц оборудования, включая пятиосевой вертикальный расточно-фрезерный центр MAZAK VARIAXIS i700 (Япония) и горизонтальные расточно-фрезерные станки T6916D/T6920D. Это позволяет выполнять полную механическую обработку корпусных деталей за одну установку, гарантируя соосность отверстий под валы всех трех ступеней. Контроль качества осуществляется с использованием координатно-измерительной машины Carl Zeiss с точностью 0,8 мкм, что соответствует стандартам ведущих европейских производителей.
Инженерный совет: При заказе редукторов для работы при отрицательных температурах (ниже -20°C) требуйте использования специальных морозостойких сталей для корпусов и валов, а также масел с низкой температурой застывания (синтетические полиальфаолефины). Стандартные минеральные масла при -30°C теряют текучесть, что приводит к сухому трению в первые минуты пуска.
Испытания и контроль качества перед отгрузкой
Сборка редуктора не завершается установкой крышки. Финальным и самым важным этапом являются испытания. Для трехступенчатых планетарных редукторов процедура тестирования должна включать несколько уровней проверки.
- Холодная обкатка (No-load test): Редуктор вращается приводным двигателем без нагрузки в течение 2-4 часов. Цель — проверка отсутствия посторонних шумов, вибраций и перегрева подшипников. Измеряется ток холостого хода. Любые скачки тока указывают на механические задиры или неправильную сборку.
- Нагрузочное тестирование (Load test): Проводится на специальном испытательном стенде с возможностью создания тормозного момента до 150% от номинального. Проверяется работа редуктора под нагрузкой в течение 4-8 часов. Контролируются температура масла (не должна превышать 80-90°C в установившемся режиме) и температура корпуса.
- Герметичность: Проверка на отсутствие утечек масла через уплотнения валов и разъемы корпуса. Для этого может применяться метод избыточного давления воздуха или визуальный контроль при длительной работе.
- Вибродиагностика: Снятие виброхарактеристик на входном и выходном валах. Сравнение спектра вибраций с эталонными значениями позволяет выявить скрытые дефекты сборки, такие как дисбаланс ротора или повреждение подшипника.
В ООО «Шэньян Шижунь Тяжелое Машиностроение» каждое изделие проходит полный цикл испытаний. Мы располагаем 100-тонной разрывной машиной и ультразвуковыми дефектоскопами для контроля сварных швов и целостности металла. Система качества сертифицирована по стандарту ISO 9001:2015 (GB/T 19001-2016), что гарантирует воспроизводимость результатов.
Особое внимание уделяется адаптации продукции для российского рынка. Вся техническая документация предоставляется на русском языке, а конструкция редукторов адаптирована к климатическим условиям до −40 °C. Продукция имеет сертификаты ЕАС/ТР ТС, что является обязательным требованием для таможенной очистки и легальной эксплуатации на промышленных объектах РФ.
Почему выбирают прямых производителей из Китая: кейс Shenyang Shizhun
В текущих экономических условиях многие российские промышленные предприятия сталкиваются с дилеммой: дорогое европейское оборудование с долгими сроками поставки или дешевые аналоги сомнительного качества. Оптимальным решением становится сотрудничество с проверенными китайскими заводами, обладающими собственным инженерным центром и полным циклом производства.
ООО «Шэньян Шижунь Тяжелое Машиностроение», основанное в 2005 году в городе Шэньян, демонстрирует пример такого подхода. Компания не просто собирает редукторы из покупных комплектующих, а производит их «с нуля»: от литья корпусов до финишной шлифовки зубьев. Наличие собственных патентов (более 75 квалификаций, включая 3 патента на изобретение) и цифровых платформ проектирования (CAD/CAM/PLM) позволяет нам предлагать решения, сопоставимые по качеству с брендами уровня Flender или Bonfiglioli, но по цене на 30-40% ниже.
Ключевое преимущество — скорость. Благодаря оптимизированным производственным линиям и наличию складского запаса полуфабрикатов, сроки поставки наших редукторов на 50% короче, чем у европейских конкурентов. Мы успешно реализуем проекты замены импортных решений (импортозамещение) для таких гигантов, как State Power Investment Corporation, Ansteel и China Guodian. Наш опыт включает поставку специализированных редукторов для вентиляторов градирен, моделей для горнодобывающего оборудования (DT38, 1-150415СБ-A), а также редукторов шлаковозных тележек P847-1MСБ.
Мы понимаем специфику B2B-закупок в России: важность прозрачности сделки, наличия гарантийного обслуживания (12 месяцев) и технической поддержки на этапе пусконаладки. Наша команда инженеров готова провести расчет нагрузок и подобрать оптимальную схему сборки редуктора под ваши конкретные условия эксплуатации.
Заключение и рекомендации по закупке
Выбор трехступенчатого планетарного редуктора — это инвестиция в стабильность вашего производственного процесса. Ошибки в схеме сборки или качестве материалов могут стоить миллионов рублей из-за простоев оборудования. Доверяйте производство компаниям с подтвержденной экспертизой, современным оборудованием и прозрачной системой контроля качества.
Если вы ищете надежного партнера для поставки высоконагруженных редукторов с адаптацией под российские стандарты и климат, рассмотрите предложения ООО «Шэньян Шижунь Тяжелое Машиностроение». Мы обеспечиваем полный цикл услуг: от проектирования и изготовления до диагностики и ремонта.
Запросите коммерческое предложение и технический паспорт на интересующую вас модель прямо сейчас. Наши специалисты подготовят расчет стоимости и сроков поставки с учетом логистики до вашего склада в РФ или странах ЕАЭС.
Для получения консультации свяжитесь с нами через форму на сайте или отправьте запрос на электронную почту. Мы гарантируем ответ в течение 24 часов и предоставление всей необходимой сертификационной документации (ЕАС, ISO).
Посмотреть каталог планетарных редукторов и мультипликаторов