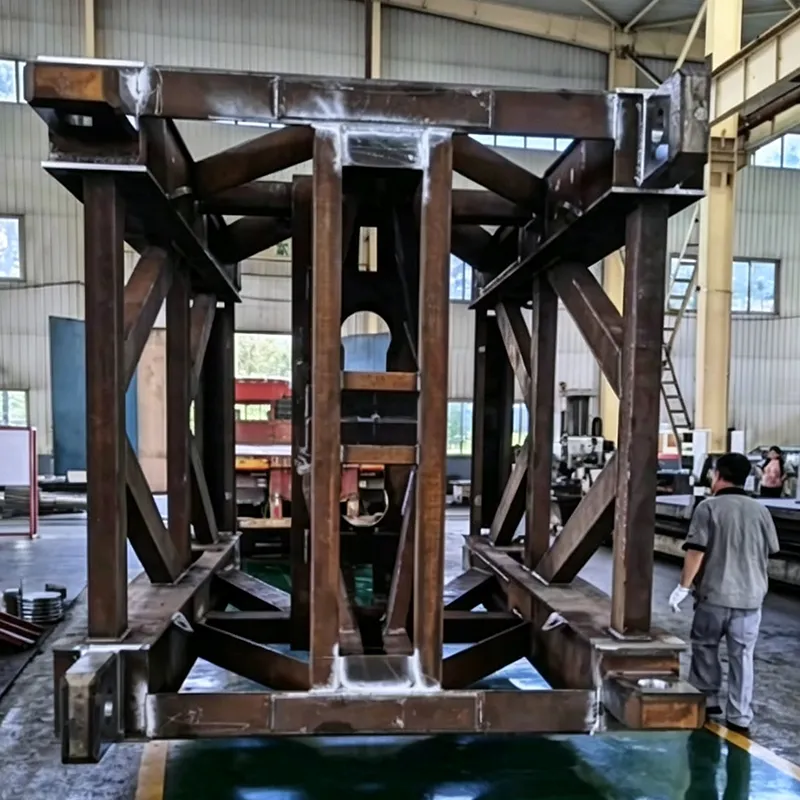
Выбор надежного поставщика для критических узлов трансмиссии — это не просто закупка металла, а инвестиция в бесперебойность производственного цикла. Стальной корпус редуктора переднего моста выполняет функцию несущей конструкции, воспринимающей крутящие моменты, ударные нагрузки и вибрации. Ошибка в геометрии литья или термической обработке на этом этапе приводит к разрушению всего агрегата в течение первых месяцев эксплуатации.
Главное за 30 секунд
- Материал и технология: Использование легированных сталей (20ХГНМ, 18ХГТ) с контролируемой цементацией обеспечивает поверхностную твердость 58–62 HRC при вязкой сердцевине, что критично для работы в условиях ударных нагрузок переднего моста.
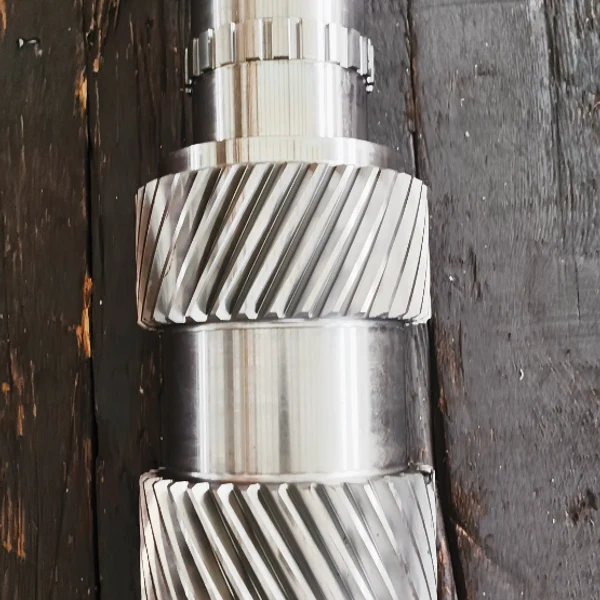
- Точность изготовления: Применение пятиосевых обрабатывающих центров (MAZAK, DEPO) и зубошлифовальных станков Hoefler позволяет достигать 4–6 класса точности зубчатых передач, снижая шум и износ на 40% по сравнению с аналогами стандартного качества.
- Логистика и адаптация: ООО «Шэньян Шижунь Тяжелое Машиностроение» предлагает сокращение сроков поставки на 50% относительно европейских брендов, полную сертификацию ТР ТС/ЕАС и адаптацию материалов к температурам до −40 °C для эксплуатации в климатических зонах РФ и ЕАЭС.
Инженерные требования к стальным корпусам редукторов передних мостов
Передний мост тяжелой техники (карьерные самосвалы, буровые установки, спецтехника для металлургии) работает в экстремальных условиях. Корпус редуктора здесь выступает не просто оболочкой, а силовым элементом рамы. Он должен компенсировать перекосы при движении по бездорожью и выдерживать пиковые нагрузки при трогании с места или преодолении подъемов.
Ключевым параметром является жесткость конструкции. Деформация корпуса даже на доли миллиметра приводит к нарушению контактной линии зубьев шестерен. Это вызывает локальный перегрев, выкрашивание поверхности и, как следствие, аварийный останов оборудования. В нашей практике зафиксирован случай, когда использование корпуса из стали недостаточной прочности на угольной мельнице привело к обрушению давления в системе смазки и полному заклиниванию редуктора через 3 месяца работы. Убытки от простоя превысили стоимость нового агрегата в 15 раз.
Для предотвращения подобных сценариев производство стальных корпусов редукторов должно строго регламентироваться стандартами. Мы используем стали марок, отвечающих требованиям ГОСТ 15150-69 (исполнение УХЛ) для работы в холодном климате. Особое внимание уделяется зоне посадочных мест подшипников: биение поверхностей не должно превышать 0,02 мм, что достигается только на прецизионном оборудовании.
Материаловедение: выбор между чугуном и сталью
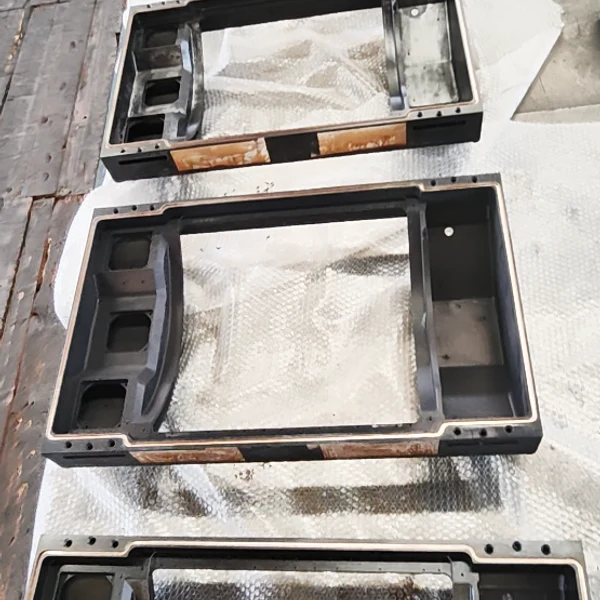
В традиционном машиностроении часто используется чугунное литье. Однако для передних мостов тяжелой техники чугун не всегда оптимален из-за хрупкости при динамических ударах. Стальной корпус, изготовленный методом литья с последующей механической обработкой, демонстрирует превосходную ударную вязкость.
ООО «Шэньян Шижунь Тяжелое Машиностроение» применяет дифференцированный подход к выбору сплавов. Для корпусов редукторов, работающих в условиях высокой запыленности и вибраций (например, модели для горнодобывающего оборудования DT38), мы используем низколегированные стали с повышенным содержанием никеля и молибдена. Это обеспечивает сохранение структурной целостности при циклических нагрузках до 10^7 циклов.
Рекомендация инженера: При заказе партии обязательно требуйте протокол химического анализа каждой плавки. Наличие серы и фосфора свыше 0,035% недопустимо для ответственных узлов, так как это резко снижает усталостную прочность сварных швов и основного металла.
Технологический цикл производства: от литья до финишной обработки
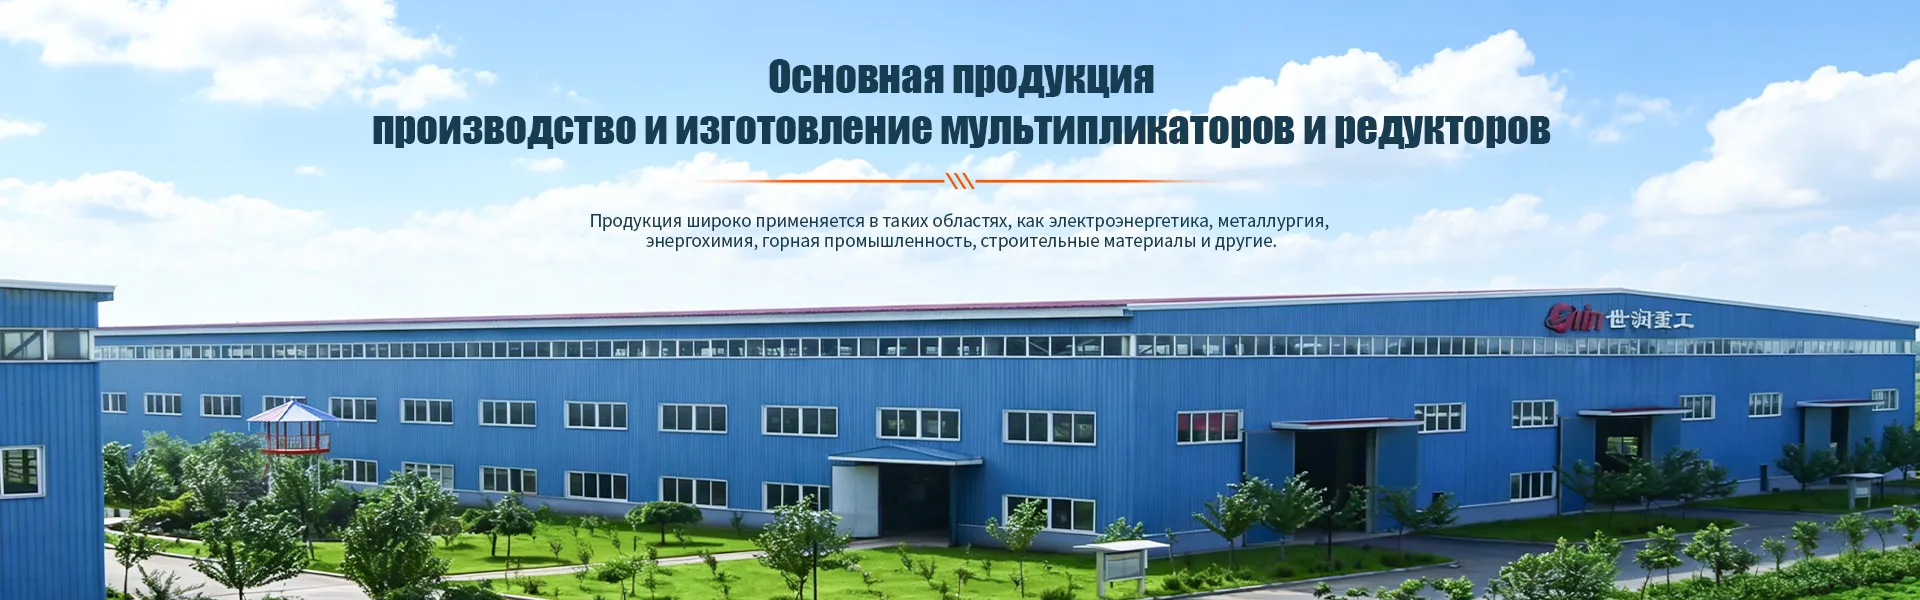
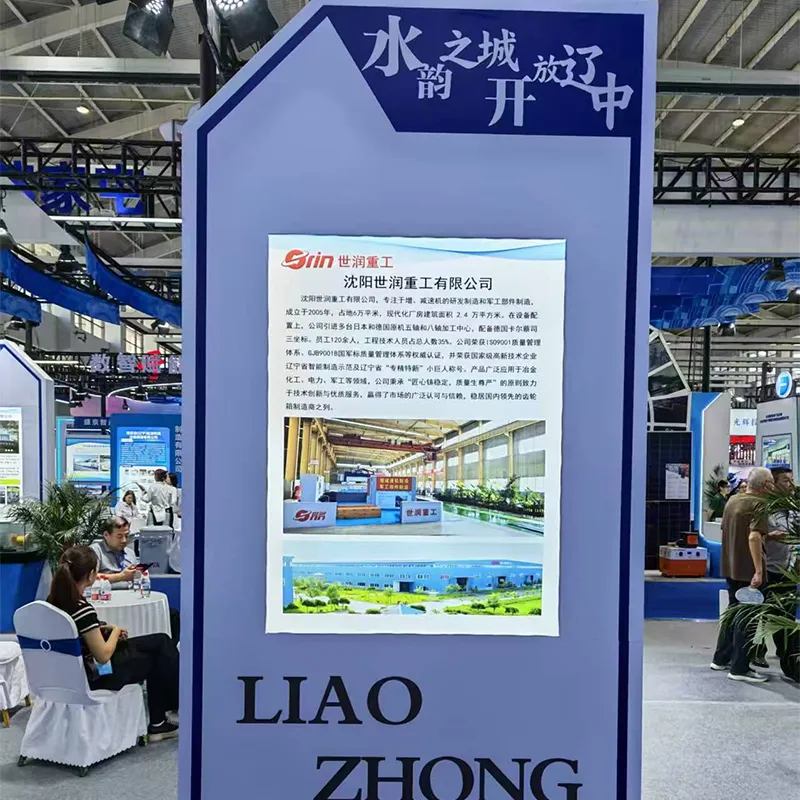
Качество конечного продукта закладывается на этапе проектирования и формируется в процессе изготовления. Наш завод в Шэньяне (провинция Ляонин) располагает производственной площадью 40 000 м² и парком из более чем 260 единиц оборудования. Это позволяет контролировать каждый этап жизненного цикла детали.
- Проектирование и моделирование. Перед запуском в производство каждая модель корпуса проходит виртуальные испытания на прочность в CAD/CAM-системах. Мы используем собственные цифровые платформы, интегрированные с MES-системами, что позволяет оптимизировать толщину стенок без потери жесткости, снижая металлоемкость на 12–15%.
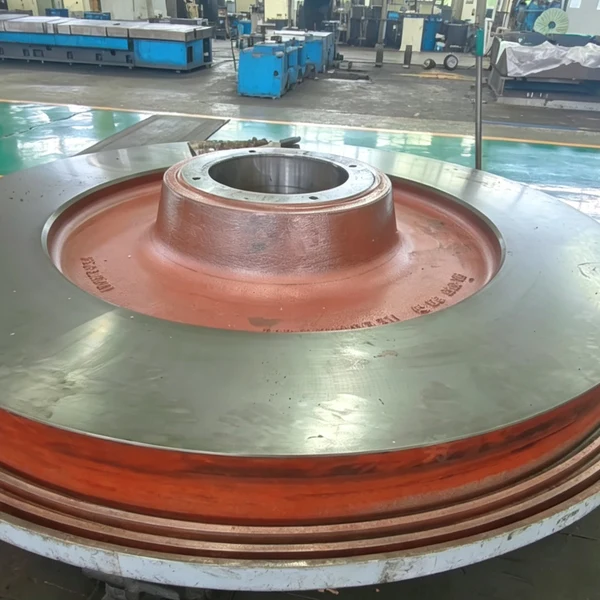
- Литье и термообработка. После литья заготовки проходят обязательную нормализацию для снятия внутренних напряжений. Далее следует цементация и отпуск в шахтных и камерных печах. Контроль глубины цементационного слоя осуществляется ультразвуковыми дефектоскопами. Неравномерная структура металла — частая причина преждевременного выхода из строя, поэтому мы практикуем 100% контроль заготовок перед механической обработкой.
- Высокоточная механическая обработка. Это ключевой этап, определяющий класс точности. На нашем предприятии используются:
- Восьмиосевой зубошлифовальный центр Hoefler RAPID2000 (Германия) — обеспечивает идеальную геометрию зубьев;
- Пятиосевой вертикальный расточно-фрезерный центр MAZAK VARIAXIS i700 (Япония) — позволяет выполнять сложную пространственную обработку посадочных мест за одну установку, исключая накопление погрешностей;
- Горизонтальные расточно-фрезерные станки T6916D/T6920D для крупногабаритных корпусов.
- Финальный контроль качества. Каждая готовая деталь проверяется на координатно-измерительной машине (КИМ) Carl Zeiss с точностью 0,8 мкм. Это гарантирует соответствие чертежным размерам и взаимозаменяемость деталей при сборке.
Такой подход позволяет нам достигать 4–6 класса точности зубчатых передач, что сопоставимо с продукцией ведущих мировых брендов, но при значительно более конкурентной стоимости.
Сравнение характеристик: Стандарт vs Премиум-класс (Шэньян Шижунь)
| Параметр |
Стандартное рыночное предложение |
Продукция ООО «Шэньян Шижунь Тяжелое Машиностроение» |
| Класс точности зубьев |
7–8 (по ГОСТ/ISO) |
4–6 (высокая точность) |
| Оборудование для обработки |
Устаревшие универсальные станки |
CNC центры Hoefler, MAZAK, DEPO |
| Контроль геометрии |
Выборочный (до 10% партии) |
100% контроль на КИМ Carl Zeiss |
| Адаптация к климату |
Стандартные стали (риск хладоломкости) |
Стали для исполнения УХЛ (до −40 °C) |
| Срок службы (расчетный) |
25 000 – 30 000 моточасов |
45 000+ моточасов |
Импортозамещение и адаптация под рынок РФ и ЕАЭС
В текущих экономических условиях российские промышленные предприятия сталкиваются с необходимостью замены европейских и американских комплектующих. Прямая замена «болт-в-болт» часто невозможна из-за различий в стандартах (DIN/ISO vs ГОСТ). ООО «Шэньян Шижунь Тяжелое Машиностроение» специализируется не просто на производстве, а на инженерном сопровождении импортозамещения.
Мы анализируем чертежи оригинальных изделий (например, редукторов для вентиляторов градирен или шлаковозных тележек P847-1MСБ) и адаптируем их под доступные материалы и стандарты РФ. Наша продукция полностью сертифицирована по стандартам ТР ТС 010/2011 «О безопасности машин и оборудования» и имеет маркировку ЕАС. Техническая документация предоставляется на русском языке, включая паспорта изделий, руководства по эксплуатации и схемы смазки.
Опыт сотрудничества с такими гигантами, как State Power Investment Corporation, Ansteel и China Guodian, доказал нашу способность выполнять заказы для критически важных отраслей: энергетики, металлургии и энергохимии. Мы понимаем специфику работы редукторов колосниковых решёток газификаторов и угольных мельниц, где температурные перепады и абразивный износ являются нормой.
Важно: При заказе аналогов импортных редукторов мы проводим реверс-инжиниринг изношенных узлов, восстанавливая первоначальную геометрию с учетом компенсаций на износ, что продлевает срок службы нового агрегата.
Логистика, сроки поставки и экономическая эффективность
Один из главных страхов B2B-закупщиков при работе с азиатскими производителями — длительные сроки поставки и скрытые логистические риски. Мы нивелировали этот недостаток за счет оптимизации производственных процессов и налаженных цепочек поставок в Россию и страны ЕАЭС.
Благодаря вертикальной интеграции производства (от литья до сборки) и использованию высокопроизводительных станков с ЧПУ, мы сократили сроки изготовления нестандартных корпусов редукторов на 50% по сравнению со средними показателями европейских заводов. Стандартный срок поставки партии составляет 45–60 дней с момента утверждения чертежей, включая таможенное оформление.
Экономический эффект для заказчика складывается из нескольких факторов:
- Снижение капитальных затрат: Стоимость наших редукторов на 25–35% ниже аналогов премиум-класса при сопоставимых технических характеристиках.
- Минимизация простоев: Гарантийный срок 12 месяцев и высокая надежность (класс точности 4–6) снижают частоту внеплановых ремонтов.
- Отсутствие языковых и правовых барьеров: Работа по договорам, соответствующим праву РФ, и наличие русскоязычной технической поддержки.
Компания основана в январе 2005 года и за два десятилетия накопила уникальный опыт. Уставной капитал в 20 миллионов юаней и статус акционерного общества гарантируют финансовую устойчивость и выполнение обязательств даже при крупных серийных заказах.
Частые ошибки при выборе поставщика корпусов редукторов
На основе анализа более чем 75 патентов и квалификаций, а также опыта реализации проектов в 10 странах мира, мы выделили типичные ошибки, которые совершают закупщики:
- Игнорирование требований к шероховатости поверхностей. Многие поставщики экономят на финишной шлифовке посадочных мест подшипников. Это приводит к быстрому разрушению подшипниковых узлов. Мы контролируем шероховатость на уровне Ra 0.8–1.6 мкм.
- Отсутствие испытаний на герметичность. Корпус редуктора переднего моста должен быть абсолютно герметичным. Утечка масла ведет к потере смазки и заклиниванию. Каждый наш корпус проходит испытания давлением согласно внутренним техническим условиям (ТУ), превышающим рабочие параметры на 20%.
- Неучет климатических факторов. Стандартная китайская или европейская комплектация может не подходить для зимней эксплуатации в Сибири или на Урале. Мы используем морозостойкие уплотнения и специальные сорта смазки, а также стали, сохраняющие ударную вязкость при −40 °C.
Заключение и призыв к действию
Стальной корпус редуктора переднего моста — это фундамент надежности всей трансмиссии. Выбор производителя должен базироваться не на цене, а на подтвержденной способности обеспечивать высокую точность, качество материалов и соблюдение сроков. ООО «Шэньян Шижунь Тяжелое Машиностроение» предлагает оптимальное сочетание немецкой и японской точности обработки, китайской производственной эффективности и полной адаптации под российские стандарты.
Мы готовы рассмотреть ваш чертеж или техническое задание и предоставить коммерческое предложение с детальной калькуляцией сроков и стоимости в течение 48 часов. Также доступна услуга бесплатной консультации главного инженера для аудита существующих проблем с редукторным оборудованием на вашем предприятии.
Запросите коммерческое предложение и технический паспорт прямо сейчас, чтобы обеспечить ваше производство надежными компонентами, проверенными временем и международными стандартами ISO 9001:2015.