Критическая роль солнечной шестерни в кинематике планетарного механизма
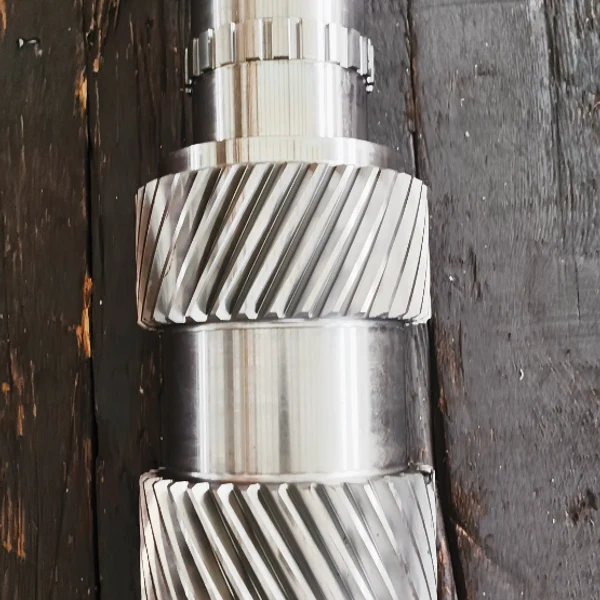
Солнечное колесо (или центральная шестерня) является сердцем любого планетарного редуктора. Именно на этот элемент передаётся первичный крутящий момент от электродвигателя или гидромотора, после чего он распределяется между сателлитами и передаётся на коронную шестерню или водило. В отличие от других элементов передачи, солнечная шестерня работает в условиях наиболее интенсивного циклического нагружения и высоких контактных напряжений.
Главное за 30 секунд
- Материал решает: Для тяжёлых промышленных редукторов стандартом являются легированные стали марок 18ХГТ или 20ХН3А с глубиной цементации 1.2–1.8 мм, что обеспечивает твёрдость поверхности 58–62 HRC при вязкой сердцевине.
- Точность изготовления: Отклонение профиля зуба более 6 мкм приводит к неравномерному распределению нагрузки между сателлитами, снижая ресурс всего узла на 40-60%.
- Экономика отказа: Замена только солнечной шестерни без дефектовки всего планетарного блока недопустима; требуется комплексный анализ износа сопрягаемых пар во избежание повторной аварии через 200-300 часов работы.
Инженерная практика показывает, что до 70% преждевременных отказов планетарных редукторов в горнодобывающей и металлургической отраслях инициируются именно разрушением зубьев солнечной шестерни. Это происходит не из-за недостаточной прочности материала как такового, а вследствие несоответствия термообработки реальным динамическим нагрузкам или ошибок в геометрии зацепления.
Выбор материала и технологии упрочнения должен базироваться не на справочных данных «средней температуры по больнице», а на конкретном режиме работы привода. Статические нагрузки требуют одного подхода, ударные — совершенно иного. Ниже мы разберём технические нюансы, которые позволяют избежать фатальных ошибок при проектировании и закупке комплектующих.
Материаловедческий анализ: выбор стали для экстремальных нагрузок
Вопрос выбора материала для солнечной шестерни часто сводится к дилемме между стоимостью заготовки и эксплуатационным ресурсом. В массовом сегменте используются углеродистые стали, но для критических узлов, таких как приводы шлаковозных тележек или мельниц, это неприемлемо.
Легированные стали цементуемой группы
Золотым стандартом для высоконагруженных солнечных колёс являются хромоникелевые и хромомарганцевые стали. В российской и международной практике наиболее распространены аналоги следующих марок:
- Сталь 18ХГТ (аналог 18CrNiMo7-6 по DIN): Оптимальный баланс прокаливаемости и стоимости. Используется в редукторах среднего класса нагрузки. Позволяет достичь поверхностной твёрдости до 56-58 HRC.
- Сталь 20ХН3А (аналог 14NiCrMo13-4): Премиальный выбор для тяжёлого машиностроения. Благодаря высокому содержанию никеля, эта сталь сохраняет высокую ударную вязкость даже при отрицательных температурах (до -40°C и ниже), что критично для оборудования, эксплуатируемого в северных регионах России.
- Сталь 12ХН3А: Применяется для деталей, работающих при очень высоких контактных напряжениях и требующих высокой прочности сердцевины.
Ключевой параметр здесь — не просто марка стали, а её чистота по неметаллическим включениям. Наличие оксидных плёнок или сульфидных прослоек служит очагом зарождения усталостных трещин. В нашей производственной практике мы используем сталь только от сертифицированных поставщиков, прошедшую входной контроль на ультразвуковых дефектоскопах.
Почему обычная закалка не подходит?
Объёмная закалка даёт высокую твёрдость по всему сечению, но делает деталь хрупкой. Солнечная шестерня должна выдерживать ударные нагрузки (например, при пуске конвейера с полной загрузкой). Если материал будет хрупким, зуб не согнётся, а отколется. Поэтому применяется дифференцированная структура: твёрдая износостойкая оболочка и вязкая, пластичная сердцевина.
Рекомендация инженера: При заказе запасных частей всегда требуйте протокол химического анализа материала. Отклонение содержания углерода более чем на 0.02% от номинала может существенно изменить глубину прокаливания.
Термообработка и геометрия: скрытые факторы прочности
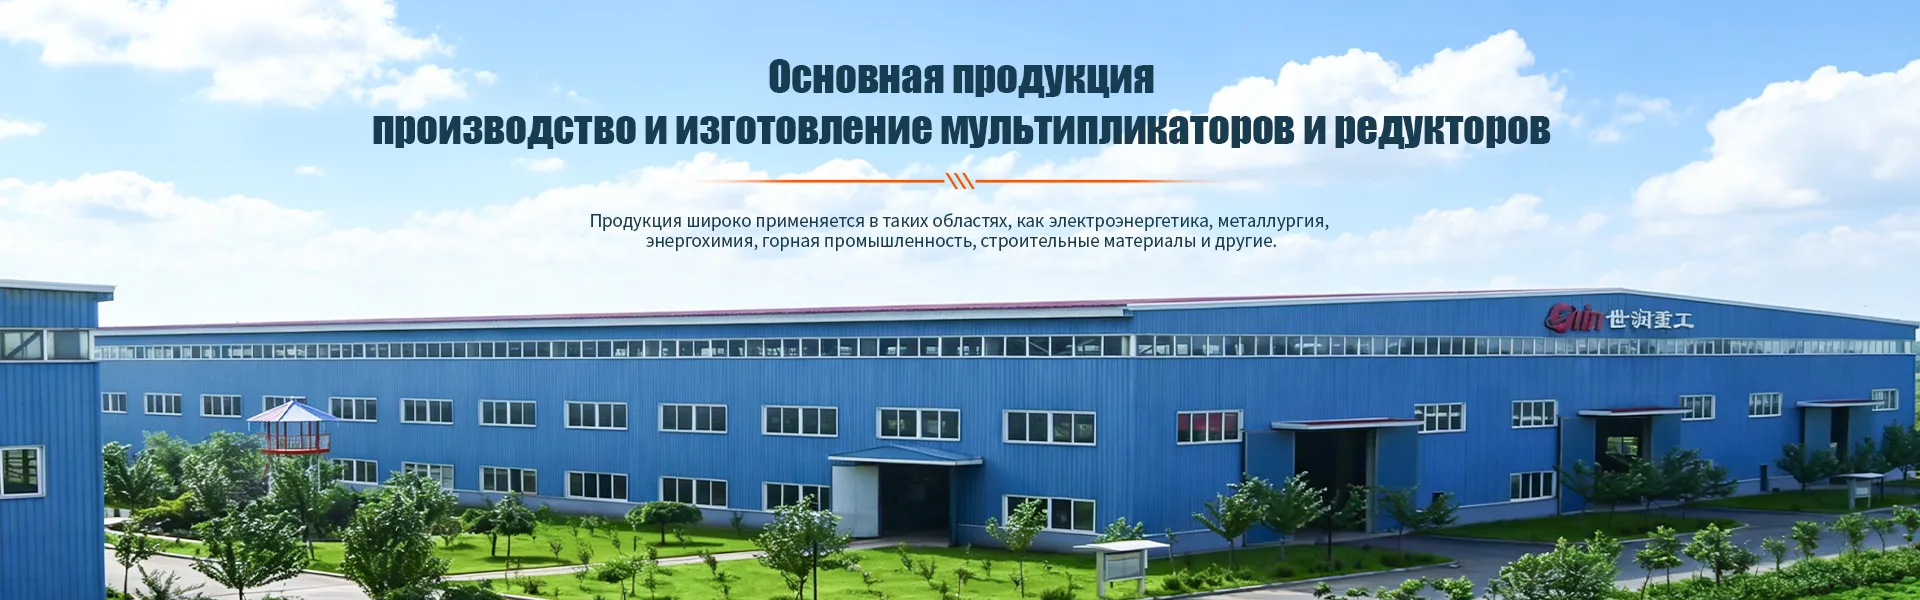
Даже самая дорогая сталь будет бесполезна, если технология термообработки нарушена. Процесс создания прочного солнечного колеса включает несколько этапов, каждый из которых контролируется на предприятии ООО «Шэньян Шижунь Тяжелое Машиностроение» с использованием интегрированных MES-систем.
Цементация и вакуумная закалка
Процесс насыщения поверхности углеродом (цементация) проводится в герметичных печах при температуре 900–950°C. Глубина цементованного слоя для солнечных шестерен крупных редукторов (например, для моделей типа DT38 или P847-1MСБ) должна составлять не менее 1.2–1.8 мм.
После цементации следует ступенчатая закалка в масле. Использование вакуумных печей позволяет минимизировать коробление детали. Деформация после закалки — главный враг точности. Если шестерню «повело», последующее шлифование снимет слишком много металла, уменьшая толщину твёрдого слоя, либо оставит участки с неполной закалкой.
Финишное шлифование и модификация профиля
После термообработки зубья подвергаются шлифованию на высокоточных станках. На нашем производстве для этих целей используется восьмиосевой зубошлифовальный центр Hoefler RAPID2000 (Германия). Это оборудование позволяет достигать 4-5 класса точности по ГОСТ.
Важнейший аспект, который часто игнорируют производители бюджетных аналогов, — это модификация профиля зуба (lead crowning и profile crowning). Поскольку валы и корпуса под нагрузкой деформируются, идеальное прямое зацепление приводит к концентрации нагрузки на краях зуба. Искусственное микро-искривление профиля позволяет компенсировать эти деформации и обеспечить равномерный контакт по всей ширине венца.
| Параметр |
Стандартное исполнение (Китай/Индия) |
Премиум исполнение (Шэньян Шижунь / Европа) |
Влияние на ресурс |
| Глубина цементации |
0.8 – 1.0 мм (часто неравномерно) |
1.2 – 1.8 мм (контроль по сечению) |
+40% к сопротивлению выкрашиванию |
| Твёрдость поверхности |
50 – 54 HRC |
58 – 62 HRC |
Снижение абразивного износа в 2.5 раза |
| Класс точности (ГОСТ/ISO) |
7 – 8 |
4 – 6 |
Снижение шума и вибрации, рост КПД |
| Модификация профиля |
Отсутствует или типовая |
Расчётная (под конкретную нагрузку) |
Исключение краевых концентраций напряжений |
Типичные ошибки эксплуатации и инженерные кейсы
В нашей более чем 20-летней истории производства редукторов для энергетики и металлургии мы накопили обширную базу данных об отказах. Один из наиболее показательных случаев произошёл на одном из предприятий угольной промышленности при эксплуатации редуктора привода конвейера.
Кейс: Разрушение из-за масляного голодания и перегрева
Заказчик обратился с претензией на низкий ресурс солнечной шестерни (выход из строя через 1800 часов). При вскрытии редуктора было обнаружено не только выкрашивание зубьев, но и изменение структуры металла (отпускная хрупкость).
Причина: Система смазки была рассчитана на работу при положительных температурах, однако зимой масло загустело, и насос не обеспечил подачу смазки к центральной шестерне в момент пуска. Локальный перегрев превысил температуру отпуска, твёрдость поверхности упала с 60 HRC до 35 HRC, и зубья были «смяты».
Решение: Мы заменили шестерню на изделие из стали 20ХН3А с повышенной термостойкостью и рекомендовали установку подогревателей масла в картере редуктора. Кроме того, была проведена доработка каналов подачи смазки внутри вала солнечной шестерни. После модернизации ресурс узла превысил 12 000 часов без вмешательства.
Этот пример иллюстрирует, что прочность солнечного колеса — это не только свойство металла, но и результат системного подхода к проектированию всего узла. Компания ООО «Шэньян Шижунь Тяжелое Машиностроение» учитывает такие сценарии на этапе проектирования, предлагая решения, адаптированные под климатические условия до −40 °C.
Контроль качества: от заготовки до готового изделия
Доверие к поставщику промышленного оборудования строится на прозрачности процессов контроля. Как проверить, что купленная вами солнечная шестерня действительно соответствует заявленным характеристикам?
Неразрушающий контроль (НК)
Каждая заготовка перед механической обработкой проходит ультразвуковой контроль на наличие внутренних раковин и трещин. После термообработки проводится магнитопорошковый контроль поверхности. Это позволяет выявить микротрещины, невидимые глазу, которые могут стать причиной катастрофического разрушения.
Измерительные системы
Геометрия зуба контролируется на координатно-измерительных машинах (КИМ). В нашем распоряжении находятся КИМ Carl Zeiss с точностью 0.8 мкм. Мы проверяем:
- Шаг зацепления;
- Биение зубчатого венца;
- Профиль и направление зуба;
- Шероховатость поверхности (Ra ≤ 0.4 мкм для рабочих поверхностей).
Такой уровень контроля сопоставим с требованиями ведущих европейских брендов, однако наши сроки поставки на 50% короче благодаря оптимизированной логистике и собственному полному циклу производства на площади 40 000 м².
Почему стоит рассматривать китайских производителей премиум-сегмента?
Рынок промышленных редукторов долгое время был разделён на «дорогие европейские/японские бренды» и «дешёвый массовый Китай». Однако ситуация изменилась. Предприятия уровня ООО «Шэньян Шижунь Тяжелое Машиностроение» занимают нишу «доступного премиума».
Мы предлагаем качество, подтверждённое сертификатами ISO 9001:2015 и соответствием стандартам ТР ТС (ЕАС), по цене, которая на 30-40% ниже европейских аналогов. Наш опыт работы с такими гигантами, как State Power Investment Corporation, Ansteel и China Guodian, говорит сам за себя.
Наши ключевые преимущества для российского покупателя:
- Локализация документации: Вся техническая документация предоставляется на русском языке, паспорта изделий соответствуют требованиям ГОСТ.
- Адаптивность: Мы готовы изготовить солнечную шестерню по вашему чертежу или разработать аналог импортной детали (reverse engineering) с улучшенными характеристиками материалов.
- Гарантия и сервис: Гарантия 12 месяцев на всю продукцию. Наличие склада запчастей и оперативная поддержка инженеров.
- Технологическое оснащение: Использование станков MAZAK, Hoefler и DEPO гарантирует стабильность качества от партии к партии.
Часто задаваемые вопросы (FAQ)
Можно ли заменить только солнечную шестерню, не меняя сателлиты?
Категорически не рекомендуется. Солнечная шестерня и сателлиты работают в паре, и их поверхности притираются друг к другу. Установка новой шестерни к старым сателлитам приведёт к точечным перегрузкам и быстрому выкрашиванию нового зуба. Всегда меняйте комплект планетарной ступени целиком.
Какой класс точности необходим для редуктора вентилятора градирни?
Для тихоходных и среднескоростных применений, таких как вентиляторы градирен, обычно достаточно 7-8 класса точности. Однако для снижения вибрации и увеличения межсервисного интервала мы рекомендуем изготавливать солнечные колёса 6 класса точности. Это снижает динамические нагрузки на подшипники опор.
Как влияет модуль зуба на прочность солнечной шестерни?
Увеличение модуля зуба при том же диаметре делительной окружности означает уменьшение количества зубьев. Это увеличивает толщину зуба у основания и его изгибную прочность, но снижает плавность зацепления. Расчёт модуля — это компромисс, который должны выполнять специалисты на основе расчётов на прочность по ГОСТ 21354-87 или ISO 6336.
Заключение и следующий шаг
Прочность солнечного колеса планетарного редуктора — это фундамент надёжности всего приводного механизма. Экономия на качестве материала или термообработки на этапе закупки многократно окупается дорогостоящими простоями производства в будущем. Выбирая поставщика, обращайте внимание не только на цену, но и на наличие собственного парка высокоточного оборудования, систему контроля качества и опыт реализации проектов в вашей отрасли.
Если вы столкнулись с проблемой частых поломок редукторов или ищете надёжного партнёра для поставки запасных частей и новых агрегатов, эксперты ООО «Шэньян Шижунь Тяжелое Машиностроение» готовы провести бесплатный аудит вашей технической задачи.
Мы предлагаем:
- Подбор аналогов импортных редукторов (Siemens, Flender, ZF и др.);
- Изготовление нестандартных солнечных шестерен по чертежам заказчика;
- Полный пакет разрешительной документации для таможни и эксплуатации в РФ.
Запросите коммерческое предложение и технический паспорт на интересующую вас модель уже сегодня. Наши инженеры свяжутся с вами в течение 24 часов для уточнения деталей и расчёта сроков поставки.