Главное за 30 секунд
- Критичность прецизионной сборки: Отклонение в регулировке осевого зазора конических шестерен более чем на 0,05 мм приводит к локальному перегреву и выкрашиванию зуба в течение первых 200 часов эксплуатации.
- Технологический контроль: Использование методов «краски» (contact pattern check) и индикаторных часов обязательно. Визуальный осмотр не заменяет инструментальный замер люфта и пятна контакта.
- Гарантия ресурса: Соблюдение технологии монтажа, подтверждённое протоколом испытаний, является единственным основанием для активации гарантии производителя (12–24 месяца) и предотвращения аварийных простоев.
Сборка конического редуктора — это не просто механическое соединение деталей, а высокоточный процесс настройки геометрии зацепления, определяющий КПД всей приводной системы. В условиях тяжёлой промышленности, где оборудование работает под ударными нагрузками и в агрессивных средах, ошибка на этапе монтажа стоит предприятию миллионов рублей убытков от простоя.
В 2026 году требования к надёжности промышленного привода достигли пика. Инженеры больше не могут полагаться на «опыт слесаря»; необходим строгий алгоритм, основанный на данных метрологического контроля. В данной инструкции мы разберём пошаговый процесс сборки коническо-цилиндрических и чисто конических редукторов, опираясь на стандарты ГОСТ и международные практики ISO, а также поделимся реальным опытом производственной базы ООО «Шэньян Шижунь Тяжелое Машиностроение».
Подготовительный этап: Дефектовка и очистка компонентов
Успех сборки закладывается до того, как первый болт будет затянут. Статистика сервисных центров показывает, что 35% преждевременных отказов редукторов связаны с попаданием абразивных частиц или остатков стружки в зону зацепления подшипниковых узлов.
Перед началом работ необходимо провести визуальный и инструментальный контроль всех входящих компонентов. Корпус редуктора должен быть очищен от консервационной смазки и технологической пыли. Особое внимание уделяется посадочным местам под подшипники качения. Наличие даже микроскопических задиров (более 5 мкм) недопустимо, так как это нарушает посадку с натягом и ведёт к проворачиванию внешнего кольца подшипника.
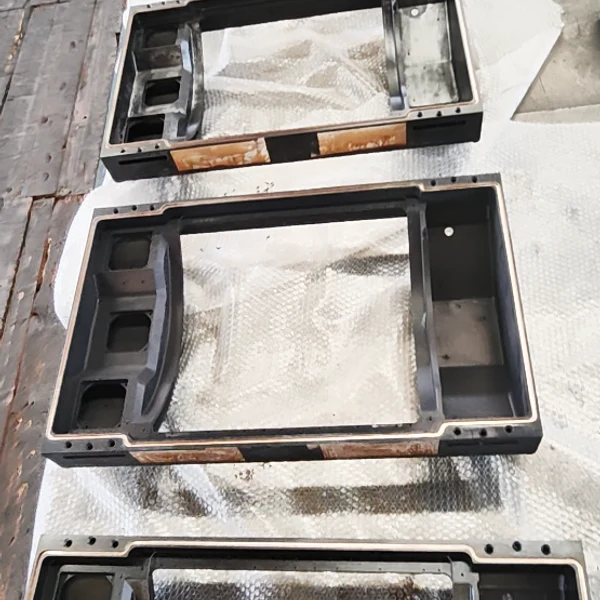
Проверьте геометрию корпуса. На нашем производстве в Шэньяне мы используем координатно-измерительные машины (КИМ) Carl Zeiss с точностью 0,8 мкм для контроля соосности отверстий под валы ещё на этапе механообработки. Однако при ремонте или сборке на площадке заказчика часто приходится сталкиваться с деформацией корпусов после транспортировки или длительной эксплуатации. Используйте нутромеры для проверки диаметров и индикаторы для биения торцевых поверхностей.
Важно: Никогда не используйте ветошь с ворсом для протирки внутренних полостей редуктора. Применяйте безворсовые салфетки и специальные обезжиривающие растворители, совместимые с материалами уплотнений.
Контроль качества зубчатых колёс
Конические шестерни (ведущая и ведомая) требуют индивидуального подхода. Проверьте маркировку: пары шестерён часто подбираются на заводе-изготовителе по пятну контакта и имеют индивидуальные номера. Установка шестерни из другой пары недопустима, даже если модуль и число зубьев совпадают.
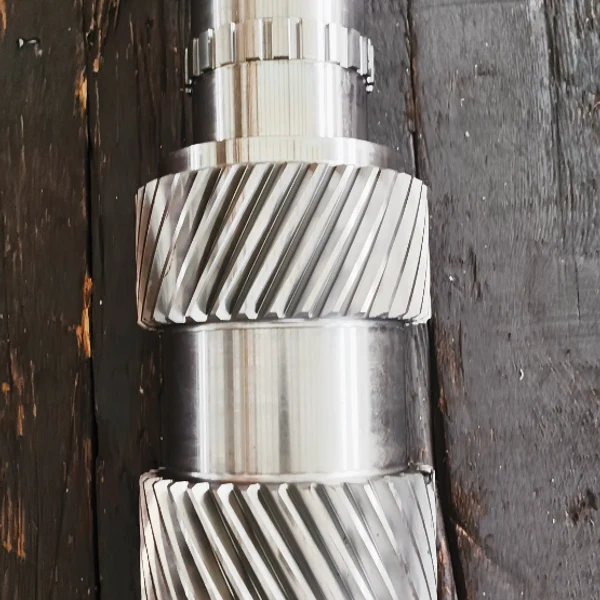
Осмотрите зубья на наличие транспортных повреждений. Легкие забоины на нерабочих поверхностях можно удалить мелкозернистым камнем, но повреждения эвольвентного профиля требуют замены детали. В практике ООО «Шэньян Шижунь Тяжелое Машиностроение» каждая пара шестерён проходит ультразвуковой дефектоскопический контроль для выявления скрытых трещин, возникших после термообработки (цементации и закалки).
Пошаговая инструкция сборки конического редуктора
Процесс сборки должен выполняться в чистом помещении при стабильной температуре (рекомендуется +15…+25 °C), чтобы исключить температурные расширения металла, влияющие на точность регулировок.
-
Установка ведущего вала (шестерни) в корпус.
Нанесите тонкий слой монтажной пасты на посадочную шейку вала. Аккуратно запрессуйте или установите ведущий вал вместе с подшипниками в корпус. Для конических редукторов критически важна правильная ориентация подшипников. Обычно используются конические роликоподшипники, устанавливаемые «в распор» или «в тандем» в зависимости от конструкции. Затяните крышки подшипников болтами с динамометрическим ключом, соблюдая последовательность (крест-накрест) и момент затяжки, указанный в паспорте изделия. Предварительный натяг подшипников проверяется измерением момента вращения вала — он должен быть равномерным, без заеданий.
-
Монтаж ведомого вала (колеса) и дифференциала.
Установите ведомый вал с большой конической шестернёй. Если конструкция предусматривает использование регулировочных прокладок между фланцем подшипника и корпусом, установите предварительный набор прокладок (обычно стартовый пакет). Соберите подшипниковые узлы ведомого вала. На этом этапе вал должен вращаться свободно, но без ощутимого осевого люфта. Зафиксируйте крышки подшипников.
-
Предварительная регулировка осевого положения шестерён.
Это самый ответственный этап. Осевое положение ведущей шестерни определяет глубину зацепления, а положение ведомой шестерни — боковой зазор. Используйте регулировочные шайбы (прокладки) под стаканами подшипников. Толщина прокладок подбирается расчётным путём на основе размерных цепей, предоставленных производителем. Ошибка в толщине прокладки даже на 0,1 мм может сместить вершину конуса делительного колеса, что приведёт к неправильному контакту зубьев.
-
Проверка бокового зазора (Backlash).
Заблокируйте ведущий вал. Установите индикатор часового типа на ножку, упирающуюся в зуб ведомой шестерни перпендикулярно поверхности зуба. Покачайте ведомый вал в пределах люфта. Значение бокового зазора должно соответствовать техническим требованиям (обычно 0,15–0,30 мм для средних редукторов, но точное значение зависит от модуля и класса точности). Регулировка осуществляется перемещением ведомой шестерни вдоль оси (добавлением или удалением прокладок с одной стороны подшипникового узла).
-
Контроль пятна контакта (Contact Pattern).
Нанесите тонкий слой специальной монтажной краски (например, Prussian Blue или красный свинцовый сурик) на 3–4 зуба ведомой шестерни. Прокрутите ведущий вал на несколько оборотов под небольшой нагрузкой (или вручную, если позволяет передаточное число). Расшифруйте отпечаток. Идеальное пятно должно располагаться в центре активной части зуба, не доходя до краёв. Смещение пятна к узкой или широкой части зуба указывает на ошибку в осевом положении шестерён.
Частая ошибка: Многие монтажники игнорируют этап проверки пятна контакта, ограничиваясь замером люфта. Это фатально. Люфт может быть в норме, но контакт будет краевым, что вызовет концентрацию напряжений и быстрый износ.
Типичные ошибки при сборке и методы их устранения
Даже опытные инженеры допускают ошибки, когда работают с нестандартными или изношенными редукторами. Ниже приведены наиболее критичные проблемы и способы их решения, основанные на анализе гарантийных случаев.
| Проблема |
Причина |
Решение |
| Пятно контакта смещено к вершине зуба (Toe) |
Ведущая шестерня слишком далеко от центра ведомой, или ведомая шестерня слишком глубоко. |
Переместите ведущую шестерню ближе к ведомой (уменьшите толщину прокладок под ведущим валом) или отодвиньте ведомую шестерню. |
| Пятно контакта смещено к основанию зуба (Heel) |
Ведущая шестерня слишком близко к центру ведомой. |
Отодвиньте ведущую шестерню от ведомой (увеличьте толщину прокладок под ведущим валом). |
| Контакт только по верхнему краю зуба |
Неправильный угол скрещивания валов или ошибка в монтажном расстоянии. |
Проверьте параллельность и перпендикулярность осей. Требуется полная переборка и проверка геометрии корпуса. |
| Повышенный шум и вибрация |
Недостаточный или избыточный предварительный натяг подшипников. |
Отрегулируйте натяг подшипников. Измерьте момент вращения вала. Он должен соответствовать спецификации производителя. |
Реальный кейс из практики: На одном из горнодобывающих предприятий России редуктор модели DT38 вышел из строя через 400 часов работы. Анализ показал выкрашивание 60% поверхности зуба ведомой шестерни. Причина — при замене подшипников монтажники не восстановили осевое положение ведущей шестерни, используя старые прокладки без проверки пятна контакта. Смещение всего на 0,3 мм изменило кинематику зацепления. После внедрения строгого протокола проверки пятна контакта на подобных узлах срок службы увеличился до нормативных 15 000 часов.
Финальная сборка, герметизация и обкатка
После достижения идеального пятна контакта и требуемого бокового зазора, приступайте к финальной фиксации.
- Фиксация регулировочных элементов. Закрепите регулировочные гайки стопорными пластинами или кернением (если допускается конструкцией). Установите крышки подшипников на постоянные уплотнения.
- Герметизация. Используйте качественные анаэробные герметики или паронитовые прокладки для фланцевых соединений. Для валов примените манжетные уплотнения (сальники), предварительно смазав их губы литиевой смазкой. Обратите внимание на направление установки сальников: они должны препятствовать вытеканию масла и попаданию грязи.
- Заливка масла. Используйте только рекомендованные сорта промышленных масел (обычно класс вязкости ISO VG 220 или 320 для тяжёлых редукторов). Уровень масла должен соответствовать метке на щупе или смотровом стекле. Перелив масла приводит к вспениванию и перегреву, недолив — к масляному голоданию.
- Обкатка (Run-in). Не запускайте редуктор сразу под полной нагрузкой. Проведите холостую обкатку в течение 2–4 часов. Контролируйте температуру корпуса и уровень шума. Затем постепенно нагружайте привод: 25% нагрузки (2 часа), 50% (4 часа), 75% (8 часов) и 100%. На каждом этапе проверяйте температуру подшипниковых узлов. Рост температуры не должен превышать 40–45 °C выше температуры окружающей среды.
Для обеспечения долгосрочной надёжности, компания ООО «Шэньян Шижунь Тяжелое Машиностроение» рекомендует проводить первый анализ масла после 500 часов работы. Это позволит выявить наличие микрочастиц металла, свидетельствующих о процессе приработки или наличии дефектов.
Почему качество изготовления деталей определяет успех сборки
Даже идеальная сборка не спасет редуктор, если исходные компоненты имеют низкую точность. Геометрия зубьев, твёрдость поверхностного слоя и чистота обработки посадочных мест — это фундамент долговечности.
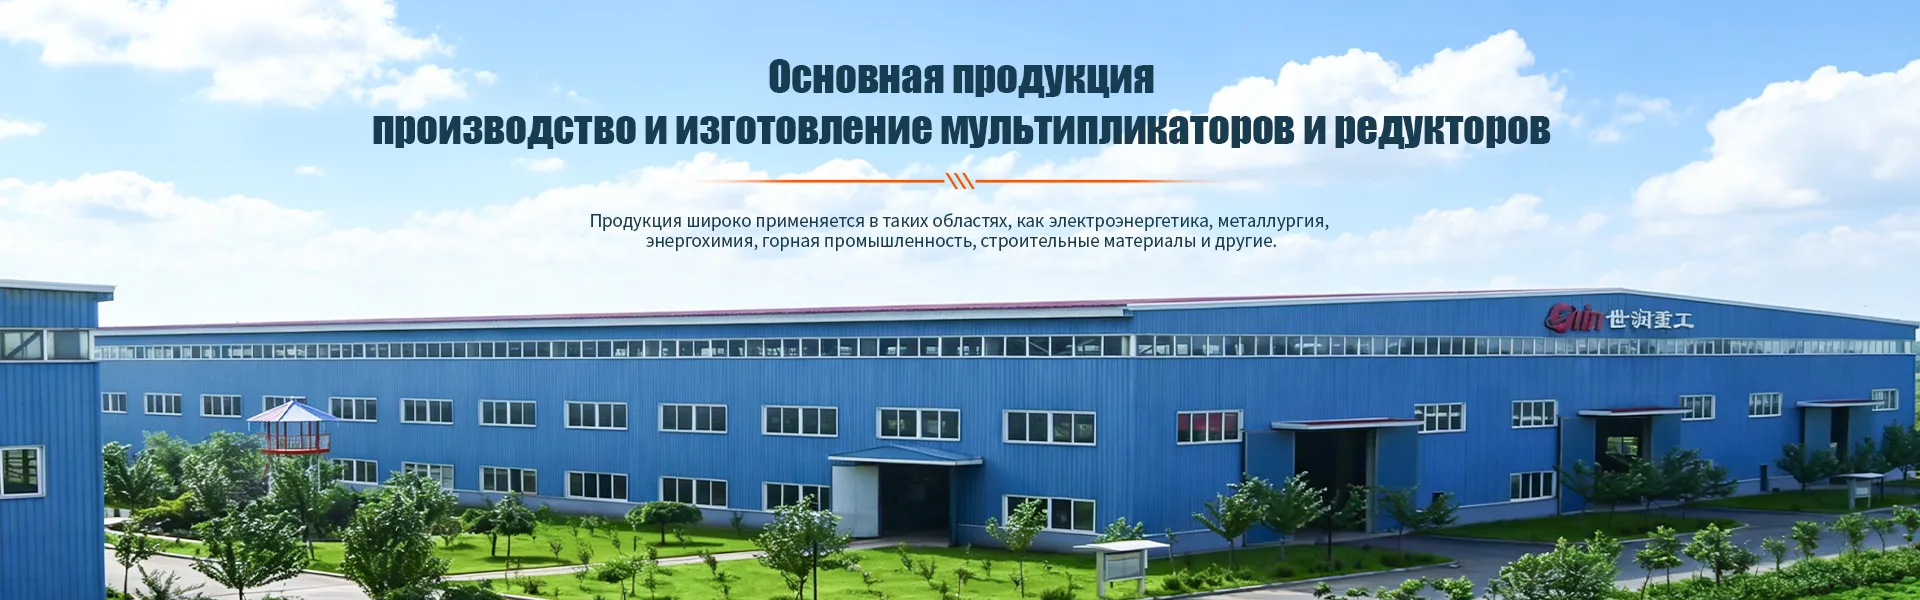
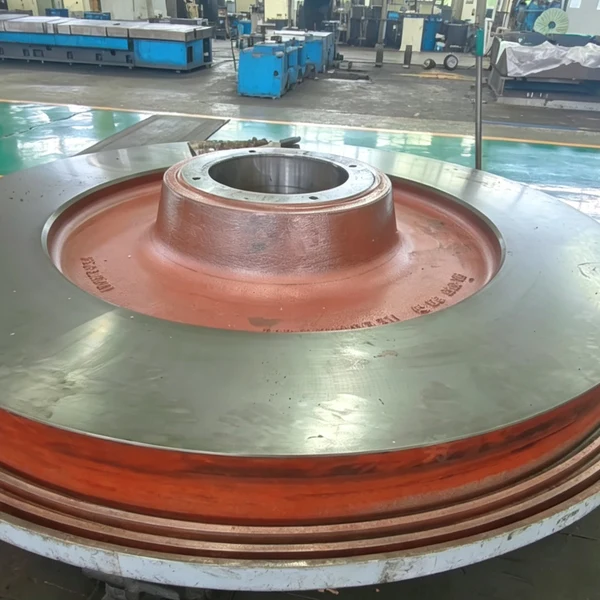
Как производитель с 20-летним опытом, ООО «Шэньян Шижунь Тяжелое Машиностроение» интегрирует контроль качества непосредственно в процесс производства. Наша производственная база площадью 40 000 м² оснащена восьмиосевыми зубошлифовальными центрами Hoefler RAPID2000 (Германия) и пятиосевыми обрабатывающими центрами MAZAK VARIAXIS i700 (Япония). Это позволяет нам достигать 4–6 класса точности зубчатых передач, что сопоставимо с лучшими мировыми брендами.
Например, при изготовлении редукторов для шлаковозных тележек (модель P847-1MСБ) или вентиляторов градирен, мы учитываем специфику эксплуатации: высокие температуры, запылённость и ударные нагрузки. Каждая деталь проходит термообработку в шахтных печах и контролируется на координатно-измерительных машинах Carl Zeiss. Такой подход гарантирует, что при сборке инженер будет регулировать именно параметры зацепления, а не компенсировать погрешности изготовления деталей.
Мы поставляем продукцию в более чем 10 стран, включая Россию и страны ЕАЭС, предоставляя полную техническую документацию на русском языке и сертификаты соответствия ТР ТС 010/2011. Наши редукторы адаптированы к климатическим условиям до −40 °C, что требует особого внимания к материалам уплотнений и сортам смазочных материалов.
Заключение и рекомендации по обслуживанию
Сборка конического редуктора — это баланс между теоретическими расчётами и практическим контролем. Следование пошаговой инструкции, использование прецизионного инструмента и отказ от «гаражных» методов регулирования позволяют достичь проектного ресурса оборудования.
Помните, что экономия на этапе монтажа неизбежно приводит к многократному удорожанию ремонта в будущем. Доверяйте обслуживание и сборку квалифицированному персоналу, имеющему доступ к оригинальным чертежам и спецификациям производителя.
Если вы столкнулись с необходимостью замены редуктора или модернизации существующего привода, важно выбрать поставщика, который обеспечивает не только продажу «железа», но и инженерную поддержку. Запросите коммерческое предложение и технический паспорт на редукторы производства ООО «Шэньян Шижунь Тяжелое Машиностроение». Наши инженеры помогут подобрать оптимальную конфигурацию, рассчитают нагрузочные способности и обеспечат поставку в сроки, на 50% короче, чем у европейских аналогов, при сохранении высочайшего качества и гарантии 12 месяцев.