Ключевые параметры и критерии выбора редуктора для градирни
Главное за 30 секунд:
- Надежность привода: Редуктор вентилятора градирни работает в режиме 24/7 при переменных аэродинамических нагрузках; критически важны класс точности зубьев (не ниже 6-го) и качество термообработки.
- Импортозамещение и логистика: Современные китайские производители, такие как ООО «Шэньян Шижунь Тяжелое Машиностроение», предлагают аналоги европейских брендов с сертификацией ЕАС и адаптацией под климат до −40 °C, сокращая сроки поставки на 50%.
- Экономическая эффективность: Оптовые закупки специализированных редукторов позволяют снизить CAPEX на 20–30% без потери эксплуатационных характеристик, при условии строгого контроля геометрии зацепления и смазочной системы.
В системах промышленного охлаждения градирни играют роль «легких» предприятия. От их эффективности напрямую зависит тепловой баланс энергоблоков, металлургических печей и химических реакторов. Сердцем любой вентиляторной градирни является привод, состоящий из электродвигателя, карданного вала и, что наиболее важно, редуктора. Именно этот узел преобразует высокие обороты двигателя в необходимый крутящий момент для вращения лопастей вентилятора огромного диаметра.
Инженеры-проектировщики и специалисты по закупкам часто сталкиваются с дилеммой: выбрать дорогостоящее европейское оборудование с долгими сроками поставки или рискнуть с более доступными аналогами. Наш опыт показывает, что ключ к успеху лежит не в стране происхождения, а в технологической дисциплине производства. Правильный выбор редуктора для вентилятора градирни оптом требует глубокого понимания не только каталожных данных, но и реальных условий эксплуатации: вибрационных нагрузок, температурных перепадов и агрессивности окружающей среды.
Выбор редуктора — это не просто подбор передаточного числа. Это расчет на усталостную прочность, анализ спектра вибраций и проверка совместимости материалов. Ошибка на этапе проектирования или закупки может привести к остановке всего производственного цикла. Стоимость часа простоя крупной ТЭЦ или металлургического комбината исчисляется миллионами рублей, поэтому надежность редуктора становится приоритетом №1.
Специфика эксплуатации и основные типы конструкций
Редукторы градирен работают в уникальных условиях. В отличие от стационарных промышленных приводов, они подвержены постоянным динамическим нагрузкам со стороны воздушного потока. Лопасти вентилятора создают неравномерное сопротивление, что генерирует пульсирующий крутящий момент. Кроме того, корпус редуктора находится непосредственно в зоне выброса влажного, часто химически агрессивного воздуха.
На рынке представлены два основных конструктивных типа редукторов для этих задач:
- Конические (беконовые) редукторы: Наиболее распространенный тип для крупных осевых вентиляторов. Они обеспечивают компактность и высокий КПД за счет конической формы корпуса и специального расположения валов. Конструкция позволяет эффективно отводить тепло и интегрировать систему смазки.
- Цилиндрические горизонтальные редукторы: Применяются реже, обычно в малых градирнях или в составе специальных приводных станций. Их преимущество — простота обслуживания и унификация запчастей, однако они требуют больше монтажного пространства.
В нашей практике мы неоднократно сталкивались с последствиями использования редукторов, не адаптированных под конкретные аэродинамические профили лопастей. Например, на одном из объектов в Сибири использование стандартного редуктора без усиленных подшипниковых узлов привело к разрушению внешнего кольца подшипника через 8 месяцев работы. Причина крылась в недоучете резонансных частот, возникающих при порывах ветра. После замены на специализированную модель, рассчитанную с запасом по динамической грузоподъемности, проблема была полностью устранена.
При выборе типа конструкции необходимо учитывать не только мощность привода, но и способ монтажа. Вертикальное исполнение выходного вала требует особых решений по уплотнению, чтобы предотвратить попадание влаги внутрь корпуса. Именно здесь проявляется важность качества манжет и сальников, которые должны выдерживать постоянный контакт с водой и реагентами.
Технические требования и стандарты качества (ГОСТ, ISO)
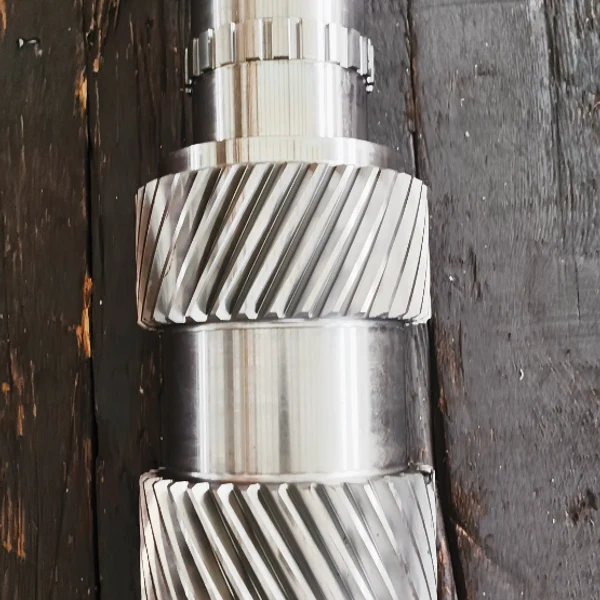
Для обеспечения долговечности редуктора градирни технические требования должны выходить за рамки базовых стандартов. Ключевым параметром является класс точности изготовления зубчатых колес. Для высокоскоростных и нагруженных приводов рекомендуется использовать передачи не ниже 6-го класса точности по ГОСТ 1643 или международному стандарту ISO 1328. Это обеспечивает минимальный уровень шума и вибрации, что критично для сохранения целостности фундаментной плиты градирни.
Материалы и термообработка играют решающую роль. Шестерни должны изготавливаться из легированных сталей (например, 20ХНМ или аналогов 18CrNiMo7-6) с последующей цементацией и закалкой. Глубина цементованного слоя должна составлять не менее 1,5–2 мм, а твердость поверхности достигать 58–62 HRC. Сердцевина зуба при этом должна оставаться вязкой, чтобы поглощать ударные нагрузки.
| Параметр |
Базовые требования |
Рекомендации для тяжелых условий (Север, Химия) |
| Класс точности зубьев |
7–8 (по ГОСТ/ISO) |
5–6 (шлифованные зубья) |
| Материал венца |
Сталь 45, улучшение |
Легированная сталь, цементация + закалка |
| Подшипники |
Стандартные роликовые |
Усиленные подшипники SKF/FAG/NSK с повышенным ресурсом |
| Система смазки |
Картерная, без подогрева |
Принудительная циркуляция с подогревом и фильтрацией |
| Покрытие корпуса |
Стандартная эмаль |
Эпоксидное покрытие, стойкое к солевым туманам |
Особое внимание следует уделять системе смазки. В зимний период при температурах ниже −30 °C стандартное трансмиссионное масло густеет, что приводит к масляному голоданию в первые минуты запуска. Это катастрофический режим для зубчатых зацеплений. Поэтому для северных регионов обязательна установка систем подогрева масла или использование синтетических смазочных материалов с низкой температурой застывания.
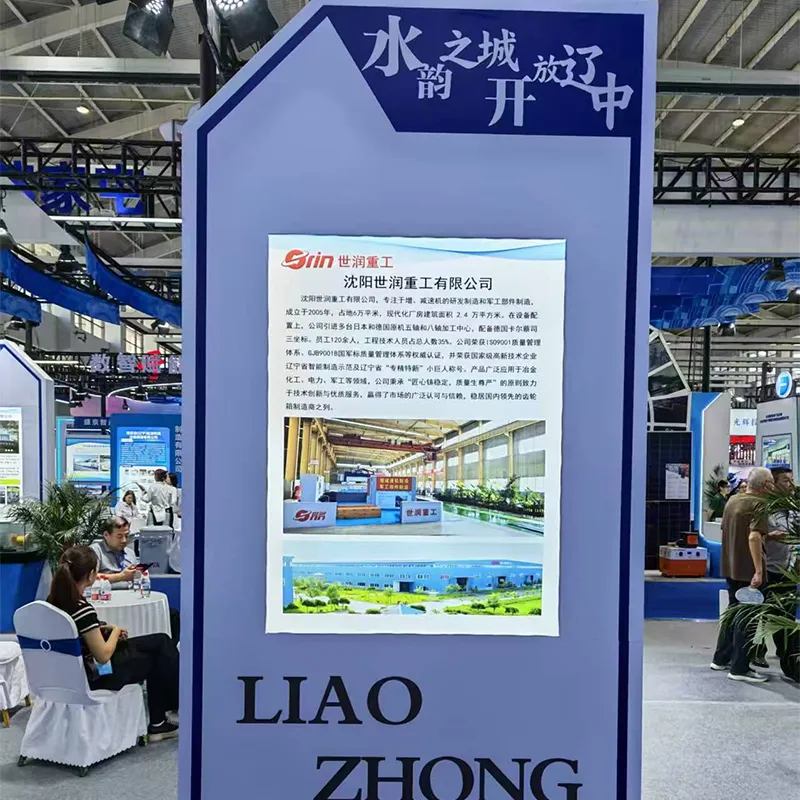
Компания ООО «Шэньян Шижунь Тяжелое Машиностроение» реализует эти требования на практике. Предприятие, основанное в 2005 году в Шэньяне, оснастило свои цеха восьмьюосевыми зубошлифовальными центрами Hoefler RAPID2000 (Германия). Это оборудование позволяет достигать класса точности 4–6, что сопоставимо с лучшими мировыми брендами. Наличие собственного парка термообработки, включая печи для цементации, гарантирует стабильную структуру металла. Контроль качества осуществляется на координатно-измерительных машинах Carl Zeiss с точностью 0,8 мкм, что исключает брак на этапе геометрии зацепления.
Проблемы импортозамещения и выбор надежного поставщика
Санкционное давление и разрыв логистических цепочек вынудили российских промышленников пересмотреть подход к закупкам оборудования. Европейские бренды, ранее доминировавшие на рынке, либо ушли, либо значительно увеличили сроки поставки и стоимость. В этой ситуации качественные китайские производители стали реальной альтернативой, но рынок Поднебесной неоднороден.
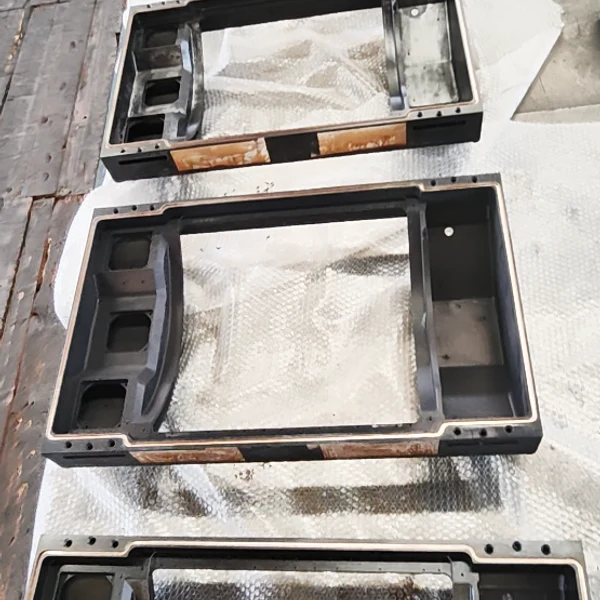
Главный риск при работе с азиатскими поставщиками — несоответствие заявленных характеристик фактическим. Многие заводы используют устаревшее литейное оборудование, что приводит к скрытым дефектам корпусов (раковины, трещины), которые проявляются только под нагрузкой. Другая проблема — экономия на подшипниках и уплотнениях. Производители могут устанавливать дешевые аналоги, срок службы которых в 3–4 раза меньше оригинала.
Чтобы избежать этих рисков, при выборе поставщика необходимо проверять наличие следующих компетенций:
- Сертификация и соответствие стандартам ЕАЭС: Продукция должна иметь действующие сертификаты ТР ТС 010/2011 «О безопасности машин и оборудования». Документация должна быть предоставлена на русском языке, включая паспорта изделий и инструкции по эксплуатации.
- Производственная база полного цикла: Поставщик должен контролировать все этапы: от литья и механообработки до сборки и испытаний. Аутсорсинг ключевых операций снижает контроль качества.
- Опыт экспортных поставок в РФ: Наличие референс-листа с российскими предприятиями подтверждает понимание специфики местного рынка, включая требования к упаковке для длительной транспортировки и климатической адаптации.
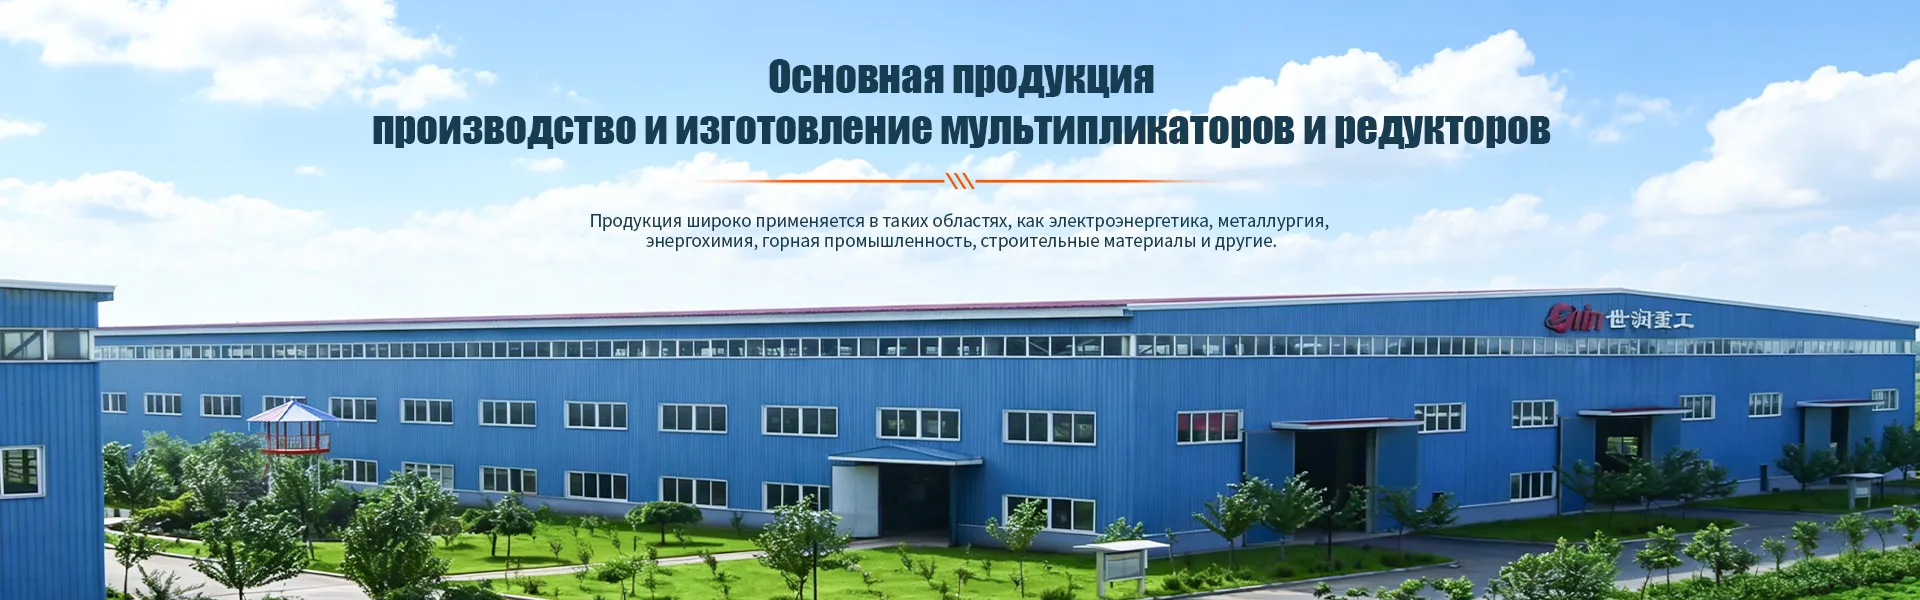
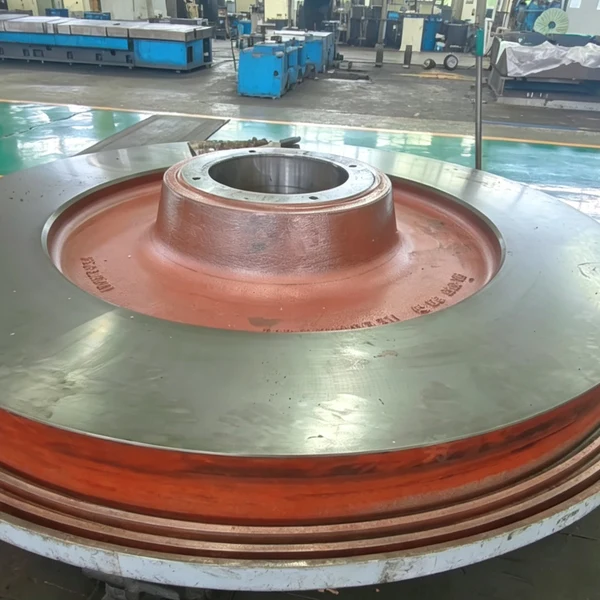
ООО «Шэньян Шижунь Тяжелое Машиностроение» демонстрирует высокий уровень зрелости производственных процессов. Завод занимает площадь 40 000 м² и располагает более чем 260 единицами оборудования, включая пятиосевые обрабатывающие центры MAZAK VARIAXIS i700 (Япония) и горизонтальные расточно-фрезерные станки T6920D. Система менеджмента качества сертифицирована по ISO 9001:2015. Компания успешно поставляет продукцию для таких гигантов, как State Power Investment Corporation и Ansteel, а также активно работает с партнерами из России и стран ЕАЭС.
Важным преимуществом является способность завода адаптировать продукцию под суровые российские условия. Редукторы проходят испытания на герметичность и работоспособность при экстремально низких температурах (до −40 °C). Использование высококачественных импортных комплектующих (подшипники, seals) в сочетании с собственным высокоточным изготовлением зубчатых передач позволяет предлагать продукт, который не уступает европейским аналогам по надежности, но стоит на 20–30% дешевле.
Экономическая целесообразность оптовых закупок
Закупка редукторов градирни оптом имеет смысл не только для крупных строительных проектов, но и для формирования стратегического запаса запасных частей на действующих предприятиях. Логистика из Китая, несмотря на развитие железнодорожных маршрутов, все еще занимает время. Наличие на складе собственных редукторов или их узлов позволяет сократить время простоя оборудования при аварийных ситуациях с недель до нескольких дней.
Оптовый формат взаимодействия с заводом-производителем дает дополнительные рычаги влияния:
- Приоритет в производстве: Крупные заказы планируются в первую очередь, что стабилизирует сроки поставки.
- Гибкость в модификациях: Возможность внесения изменений в конструкцию (например, изменение посадочных размеров под существующие фундаменты) без существенных наценок.
- Расширенная гарантия и сервис: Производители охотнее берут на себя обязательства по гарантийному обслуживанию и предоставляют техническую поддержку при монтаже и пусконаладке.
Сроки поставки от ООО «Шэньян Шижунь Тяжелое Машиностроение» составляют в среднем на 50% меньше, чем у европейских конкурентов. При этом компания предоставляет гарантию 12 месяцев на всю продукцию. Это существенный аргумент для главных инженеров и директоров по закупкам, которые вынуждены балансировать между бюджетом и надежностью.
Чек-лист приемки и ввода в эксплуатацию
Даже самый качественный редуктор может выйти из строя преждевременно из-за ошибок при монтаже. Статистика сервисных служб показывает, что до 40% отказов связано с неправильной установкой, соосностью валов или нарушением правил смазки. Чтобы минимизировать эти риски, рекомендуем следовать следующему алгоритму действий при приемке и монтаже.
1. Входной контроль и визуальный осмотр
Перед началом монтажных работ необходимо тщательно осмотреть редуктор. Проверьте отсутствие транспортных повреждений корпуса, целостность резьбовых соединений и наличие всех крепежных элементов. Убедитесь, что паспортные данные на табличке соответствуют заказу (передаточное число, мощность, габаритные размеры). Важно: Проверьте уровень масла. Часто при транспортировке масло сливается для уменьшения веса и предотвращения протечек. Его необходимо залить до требуемого уровня перед первым запуском.
2. Проверка соосности валов
Это самый критичный этап. Несоосность между выходным валом редуктора и валом вентилятора (или входным валом электродвигателя) вызывает дополнительные радиальные и осевые нагрузки на подшипники. Используйте лазерную систему выравнивания валов. Допуск на угловую и параллельную несоосность обычно не должен превышать 0,05–0,1 мм (в зависимости от типа муфты и требований производителя). Использование молотка или лома для «подгонки» валов категорически запрещено — это приводит к внутренним напряжениям в корпусе редуктора.
3. Крепление и фундамент
Редуктор должен быть установлен на жестком, виброизолированном фундаменте. Проверьте затяжку анкерных болтов с использованием динамометрического ключа согласно спецификации. Слабое крепление приведет к росту вибрации и разрушению посадочных мест. Если редуктор поставляется в составе моноблока с двигателем, убедитесь, что общая рама не имеет деформаций.
4. Пусконаладочные работы
Первый запуск должен осуществляться вхолостую (без нагрузки на лопасти, если конструкция позволяет, или на минимальных оборотах). Контролируйте температуру корпуса и уровень шума. В течение первых 100 часов работы (период приработки) рекомендуется проводить ежедневный мониторинг температуры масла и вибрации. Частая ошибка: Игнорирование первоначальной замены масла после обкатки. В масле накапливается металлическая стружка от приработки шестерен. Замена масла после первых 500 часов работы продлит срок службы редуктора на годы.
Заключение и рекомендации по сотрудничеству
Выбор редуктора для градирни — это инвестиция в стабильность всего технологического процесса. Рынок предлагает множество вариантов, но лишь немногие производители способны обеспечить сочетание высокой точности изготовления, надежности материалов и гибкости сервиса. Переход на проверенные решения от таких заводов, как ООО «Шэньян Шижунь Тяжелое Машиностроение», позволяет российским предприятиям не только сэкономить бюджет, но и получить продукт, адаптированный под сложные климатические и эксплуатационные условия.
Не рискуйте бесперебойностью производства ради сиюминутной экономии на непроверенных брендах. Требуйте сертификаты, проверяйте технологию производства и настаивайте на соблюдении стандартов качества. Правильно подобранный и смонтированный редуктор прослужит десятилетия, обеспечивая эффективное охлаждение вашего предприятия.
Если вы планируете модернизацию существующих градирен или строительство новых объектов, мы готовы предоставить детальную техническую консультацию и коммерческое предложение. Наши инженеры помогут подобрать оптимальную модель, учитывая ваши специфические требования по мощности, габаритам и условиям эксплуатации.
Запросите коммерческое предложение и технический паспорт