Критическая роль конической пары в кинематике заднего моста
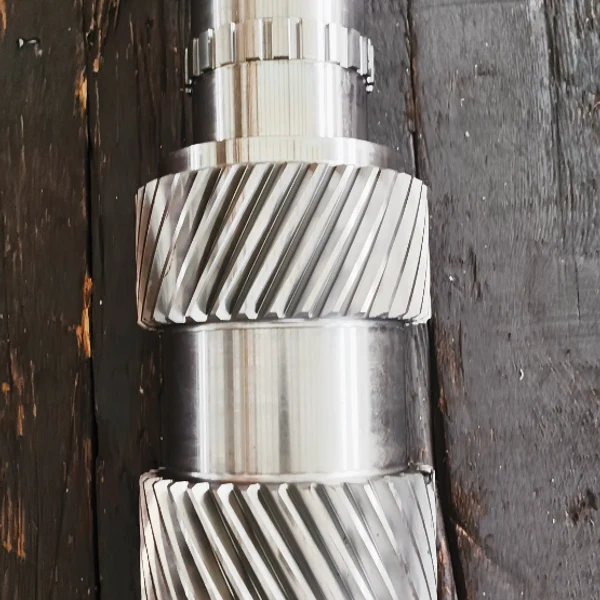
Коническая зубчатая пара (ведущая шестерня и ведомое колесо) является сердцем любого заднего редуктора, будь то в составе трансмиссии тяжелого карьерного самосвала, привода шлаковозной тележки или промышленного вентилятора градирни. Именно этот узел преобразует крутящий момент, изменяя направление вращения на 90 градусов и обеспечивая необходимое передаточное число. Ошибка в подборе или монтаже этой детали приводит не просто к шуму, а к катастрофическому разрушению всего агрегата в течение нескольких часов работы под нагрузкой.
Главное за 30 секунд
- Точность изготовления решает всё: Для тяжелых условий эксплуатации класс точности зубчатых передач должен составлять не ниже 4–6 по ГОСТ/ISO. Использование деталей класса 7–8 в высоконагруженных узлах (например, в редукторах DT38 или P847-1MСБ) сокращает ресурс на 60%.
- Ремонт vs Замена: Восстановление изношенной конической пары шлифовкой допустимо только при остаточном слое цементации более 0,5 мм. В 92% случаев для промышленных редукторов экономически целесообразнее полная замена пары, чем попытка ремонта, который дает лишь временный эффект.
- Импортозамещение с гарантией качества: Современные китайские производители, такие как ООО «Шэньян Шижунь Тяжелое Машиностроение», предлагают аналоги европейским брендам с сертификацией EAC/ТР ТС, адаптированные под климат до −40 °C и сроком поставки на 50% быстрее европейских заводов.
В нашей инженерной практике мы регулярно сталкиваемся с последствиями неверного выбора поставщика запчастей. Типичная ситуация: предприятие закупает дешевую коническую пару без сертификата материала. Через 300 моточасов происходит выкрашивание зубьев из-за недостаточной твердости поверхностного слоя. Результат — простой линии, стоимость которого в 10 раз превышает экономию на деталях. Понимание физики процесса износа и требований к материалам — первый шаг к надежной эксплуатации.
При выборе новой пары необходимо учитывать не только геометрические параметры (модуль, количество зубьев, угол спирали), но и технологию термообработки. Качественная коническая пара проходит цикл цементации и закалки, обеспечивая твердость поверхности 58–62 HRC при вязкой сердцевине. Это позволяет зубьям выдерживать ударные нагрузки, характерные для горнодобывающего оборудования и металлургических приводов.
Диагностика неисправностей: когда нужна замена, а когда возможен ремонт
Принятие решения о ремонте или замене конической пары требует объективной оценки состояния текущего узла. Интуитивные решения здесь недопустимы. Мы используем строгий алгоритм дефектации, основанный на данных вибродиагностики и визуального контроля поверхности зубьев.
Признаки критического износа, требующие немедленной замены
Существует ряд симптомов, при которых ремонт экономически нецелесообразен и технически опасен. Если вы наблюдаете следующие явления, коническая пара подлежит утилизации и замене на новую:
- Питтинг и выкрашивание более 25% поверхности зуба. Это свидетельствует об усталости материала или перегрузках. Попытка шлифовки удалит закаленный слой, оставив мягкий металл, который разрушится за считанные дни.
- Трещины в основании зуба или ступице. Даже микротрещины, видимые только под магнитопорошковым контролем, являются приговором для детали. Их развитие неизбежно приведет к отлому зуба и заклиниванию редуктора.
- Износ по профилю более 0,3–0,5 мм. Для прецизионных пар, таких как те, что используются в редукторах вентиляторов градирен или турбинных приводах, такой износ нарушает геометрию зацепления, вызывая вибрацию, разрушающую подшипники валов.
Важно отметить один инженерный кейс из нашей практики. На одном из металлургических комбинатов attempted repair конической пары редуктора шлаковозной тележки методом наплавки и последующей механической обработки. Несмотря на восстановление геометрии, структура металла в зоне наплавки имела внутренние напряжения. Через 48 часов работы произошел скол трех зубьев ведомого колеса, что повлекло за собой разрушение корпуса редуктора. Убытки от простоя и ремонта корпуса составили более 1,5 млн рублей, тогда как стоимость новой сертифицированной пары была в 15 раз ниже.
Когда допустим ремонт и регулировка
Ремонт конической пары как таковой (восстановление профиля зубьев) в современной промышленности практически не применяется для ответственных узлов. Однако, часто под “ремонтом” подразумевают замену пары с сохранением корпуса и валов, либо регулировку существующей пары, если износ находится в начальной стадии.
Регулировка возможна, если:
- Отсутствует выкрашивание и трещины.
- Наблюдается лишь незначительный износ по пятну контакта.
- Есть возможность изменения толщины регулировочных прокладок для смещения ведущей шестерни и ведомого колеса.
В таких случаях ключевым фактором становится точность настройки пятна контакта. Правильное пятно должно располагаться в центральной части зуба, с небольшим смещением к внутренней стороне (для компенсации деформаций под нагрузкой). Для проверки используется краска-притирка. Если пятно контакта уходит на край зуба, необходимо корректировать осевое положение шестерен.
Рекомендация инженера: Никогда не заменяйте только одну деталь из пары (например, только ведущую шестерню). Новая шестерня не сопряжется со старой ведомой идеально, что приведет к точечным перегрузкам и быстрому выходу из строя обоих элементов. Замена всегда производится комплектом.
Технологические требования к производству конических пар для тяжелой промышленности
Качество конической пары определяется не столько чертежом, сколько технологическими возможностями завода-изготовителя. В условиях высоких нагрузок, характерных для энергетики и горной добычи, решающее значение имеют точность зубообработки и контроль качества материалов.
Современное производство должно включать следующие этапы:
- Заготовка и материал. Использование легированных сталей (например, 18ХГТ, 20ХНМ или их международных аналогов 18CrNiMo7-6). Материал должен проходить входной контроль на ультразвуковом дефектоскопе для исключения внутренних раковин.
- Термообработка. Цементация на глубину 0,8–1,2 мм с последующей закалкой и низким отпуском. Это создает градиент твердости: сверхтвердая поверхность для сопротивления износу и вязкая сердцевина для сопротивления излому.
- Зубообработка. Черновое нарезание зубьев, затем чистовое шлифование. Использование станков с ЧПУ, таких как восьмиосевой зубошлифовальный центр Hoefler RAPID2000 (Германия), позволяет достичь класса точности 4–6. Это критически важно для снижения шума и вибрации.
- Финальный контроль. Проверка геометрии на координатно-измерительных машинах (КИМ) с точностью до 0,8 мкм, как это практикуется на базе ООО «Шэньян Шижунь Тяжелое Машиностроение». Также проводится проверка твердости и структуры металла.
Именно наличие такого полного цикла контроля отличает надежного поставщика от перекупщиков. Например, продукция нашего предприятия, включая редукторы моделей 1-150415СБ-A и дифференциальные редукторы P588-25СБ, проходит 100% испытательный цикл. Мы используем интегрированные CAD/CAM/PLM/MES-системы, что исключает человеческий фактор при передаче данных от конструктора к станку.
Для российских заказчиков особенно важна адаптация продукции к климатическим условиям. Наши редукторы и запасные части сертифицированы по ТР ТС 010/2011 и готовы к эксплуатации при температурах до −40 °C. Это достигается за счет правильного выбора сталей, сохраняющих ударную вязкость при низких температурах, и использования морозостойких смазочных материалов на этапе испытаний.
Процесс замены конической пары: пошаговая инструкция для инженеров
Замена конической пары заднего редуктора — это высокоточная операция, требующая соблюдения моментов затяжки и геометрических допуссов. Ниже приведена методика, проверенная на практике обслуживания промышленного оборудования.
Шаг 1: Демонтаж и очистка
Слейте масло и тщательно промойте корпус редуктора. При демонтаже старой пары зафиксируйте толщину всех регулировочных прокладок. Это будет базовой точкой для первоначальной настройки новой пары. Очистите посадочные места валов и корпуса от заусенцев и коррозии. Любая грязь на посадочном месте приведет к перекосу шестерни.
Шаг 2: Установка ведомого колеса
Установите ведомое колесо в дифференциал или на вал, используя динамометрический ключ для затяжки болтов. Момент затяжки должен соответствовать спецификации производителя (обычно указывается в Н·м). Важно: Используйте новые стопорные пластины или фиксаторы резьбы. Повторное использование старых крепежных элементов недопустимо из-за риска самоотвинчивания под вибрацией.
Шаг 3: Установка ведущей шестерни и настройка предварительного натяга подшипников
Это самый ответственный этап. Ведущая шестерня устанавливается вместе с подшипниками. Необходимо обеспечить правильный предварительный натяг подшипников. Слишком малый натяг приведет к люфту и биению, слишком большой — к перегреву и заклиниванию. Натяг проверяется измерением момента вращения вала или использованием индикатора часового типа.
Шаг 4: Регулировка бокового зазора и пятна контакта
Установите крышку корпуса. Вращая ведомое колесо, проверьте боковой зазор между зубьями с помощью индикатора. Нормальный зазор обычно составляет 0,15–0,25 мм (точное значение зависит от модуля передачи и указано в паспорте редуктора). Затем нанесите краску на зубья ведомого колеса и проверните редуктор под небольшой нагрузкой. Анализ отпечатка покажет правильность зацепления. При необходимости перемещайте ведущую шестерню, изменяя толщину прокладок под ее подшипниками.
Шаг 5: Финальная сборка и обкатка
После достижения идеального пятна контакта соберите редуктор полностью, залейте рекомендованное трансмиссионное масло. Проведите обкатку на холостом ходу в течение 15–20 минут, контролируя температуру корпуса и уровень шума. Температура не должна превышать 70–80 °C. Появление гула или стука сигнализирует о необходимости повторной регулировки.
Частая ошибка: Игнорирование замены сальников и подшипников при замене конической пары. Экономия на этих расходных материалах часто сводит на нет усилия по точной настройке зацепления, так как изношенный подшипник неизбежно даст люфт.
Почему стоит выбрать ООО «Шэньян Шижунь Тяжелое Машиностроение» в качестве поставщика
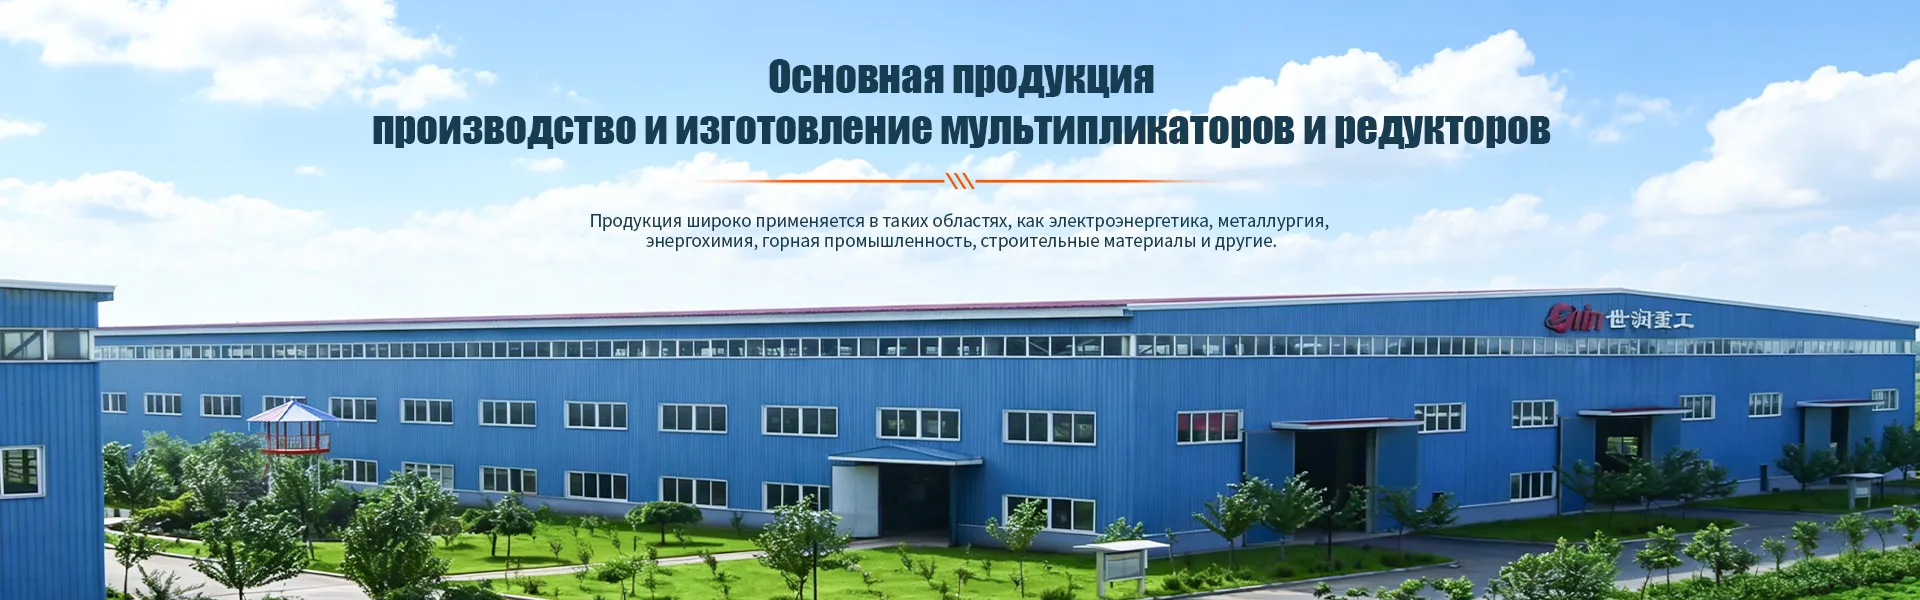
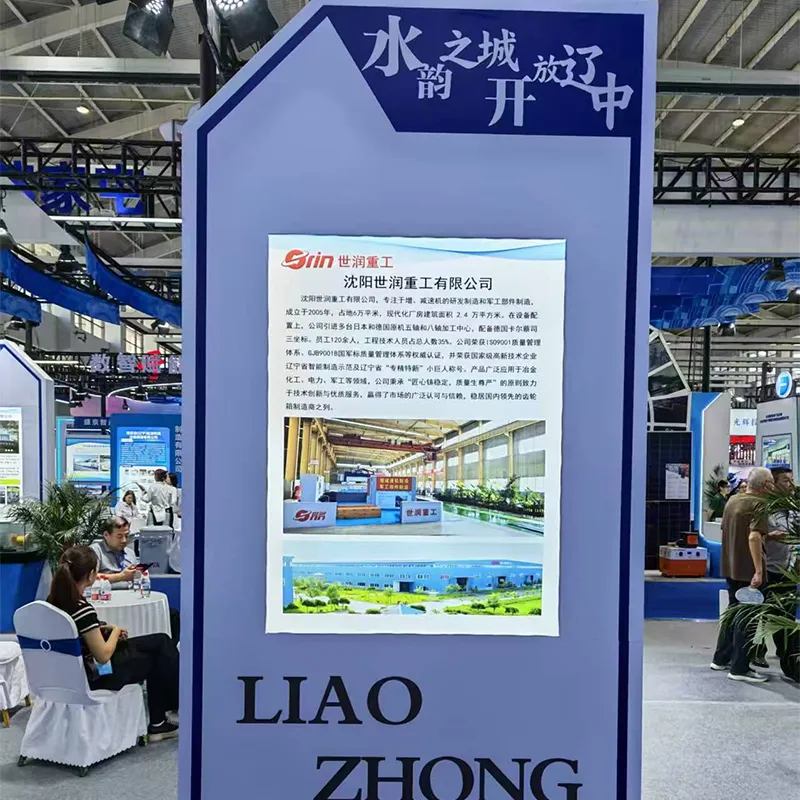
Рынок промышленных редукторов и запасных частей перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество и соблюдение сроков, сложно. ООО «Шэньян Шижунь Тяжелое Машиностроение» (Shenyang Shizhun Heavy Machinery), основанное в 2005 году в провинции Ляонин, КНР, предлагает оптимальное сочетание инженерной экспертизы и производственной мощности.
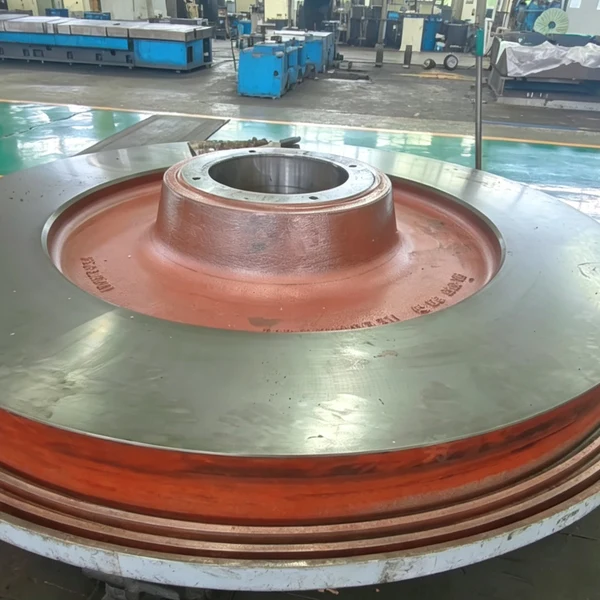
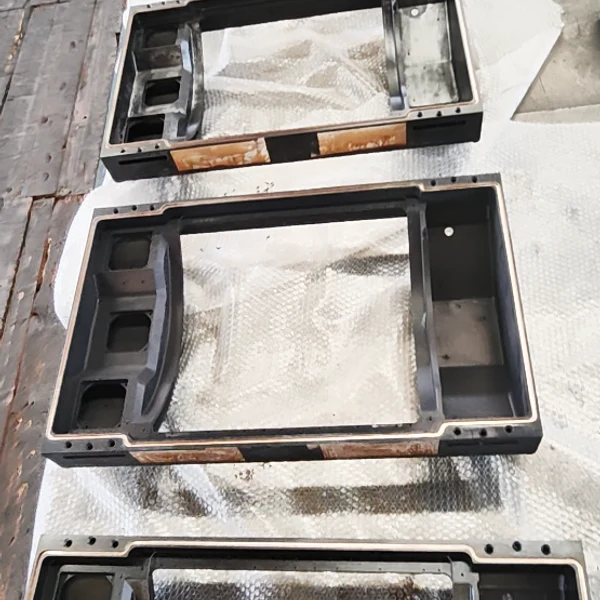
Наш завод занимает площадь 40 000 м² и оснащен парком из более чем 260 единиц оборудования, включая пятиосевые обрабатывающие центры MAZAK VARIAXIS i700 (Япония) и горизонтальные расточно-фрезерные станки T6916D/T6920D. Это позволяет нам изготавливать крупногабаритные конические пары для редукторов угольных мельниц, паровых турбин и колосниковых решеток газификаторов с точностью, сопоставимой с ведущими мировыми брендами.
Ключевые преимущества сотрудничества с нами:
- Сертификация и соответствие стандартам РФ: Вся продукция имеет сертификаты ЕАС/ТР ТС, техническая документация предоставляется на русском языке. Мы понимаем специфику российского рынка и требования надзорных органов.
- Сокращенные сроки поставки: Благодаря оптимизированной логистике и собственному производству, наши сроки поставки на 50% короче, чем у европейских конкурентов, при сохранении гарантийного срока 12 месяцев.
- Широкий портфель решений: Мы производим не только стандартные пары, но и сложные специализированные редукторы, такие как модели DT38 для горнодобывающей техники или P847-1MСБ для шлаковозных тележек. Мы также предлагаем услуги по замене импортных решений нашими аналогами (reverse engineering).
- Инженерная поддержка: Наши специалисты обладают более чем 75 квалификациями и патентами. Мы не просто продаем “железо”, мы помогаем подобрать решение под конкретные условия эксплуатации — высокие температуры, запыленность, коррозионные среды.
Мы работаем с крупнейшими игроками рынка, такими как State Power Investment Corporation, Ansteel и China Guodian, что подтверждает нашу надежность в выполнении крупных промышленных заказов. Наш опыт поставок в Россию и страны ЕАЭС позволяет нам грамотно решать вопросы таможенного оформления и логистики, доставляя груз точно в срок.
Сравнительная таблица: Ремонт vs Замена на новый аналог
| Критерий |
Ремонт существующей пары (шлифовка/наплавка) |
Замена на новую пару (ООО «Шэньян Шижунь») |
| Стоимость |
Низкая (30–40% от цены новой) |
Средняя (конкурентная цена прямого производителя) |
| Ресурс |
Непредсказуемый, обычно до 30% от номинального |
Полный проектный ресурс (сопоставим с OEM) |
| Точность зацепления |
Сниженная (класс точности 8–9) |
Высокая (класс точности 4–6 по ГОСТ/ISO) |
| Риск отказа |
Высокий (риск разрушения корпуса редуктора) |
Минимальный (гарантия 12 месяцев) |
| Срок выполнения |
2–4 недели (зависит от загруженности реммастерской) |
Индивидуально, но на 50% быстрее импорта из ЕС |
| Подходит для |
Вспомогательного оборудования с низкой нагрузкой |
Критически важных узлов (главные приводы, турбины) |
Заключение и призыв к действию
Выбор между ремонтом и заменой конической пары заднего редуктора должен базироваться на технико-экономическом обосновании и оценке рисков простоя. Для критически важного оборудования, работающего в тяжелых условиях, единственно верным решением является установка новой, заводской изготовленной пары с полным циклом контроля качества.
ООО «Шэньян Шижунь Тяжелое Машиностроение» готово стать вашим надежным партнером в обеспечении бесперебойной работы вашего производства. Мы предлагаем не просто детали, а инженерные решения, подтвержденные сертификатами EAC и многолетним опытом работы с лидерами мировой индустрии.
Не ждите аварийной остановки оборудования. Свяжитесь с нашими техническими специалистами сегодня для подбора оптимальной конической пары или редуктора в сборе. Мы подготовим коммерческое предложение с учетом ваших технических требований и сроков.
Запросите коммерческое предложение и технический паспорт на конические пары